
安嘉.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
 微信扫码咨询
 抖音扫码关注
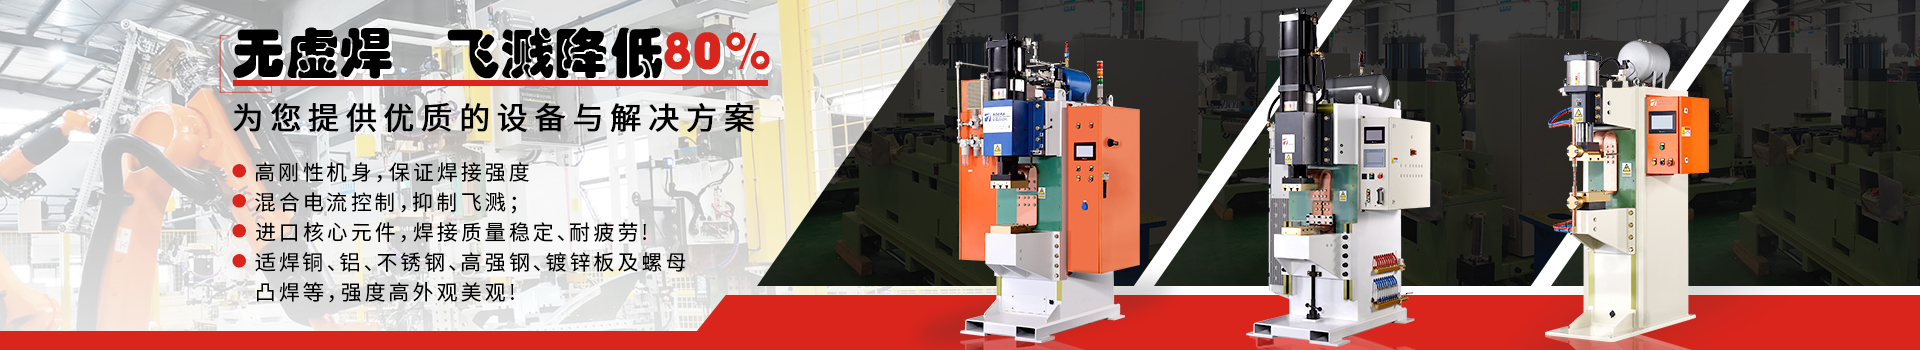
金属密封圈闪光对焊机的原理和特点 金属密封圈闪光对焊机开发出来之后被各行业广泛应用,那么它的特点有哪些呢?请看如下:
金属密封圈闪光对焊机焊前应该怎样做好准备 目前金属密封圈闪光对焊机在东北方,运用的非常广泛,我们在闪光对焊机方面的进一步研究,功率逆变组件可靠性的提高,中频逆变对焊机将得到较大的发展?那么用户在焊接之前应当怎样做好焊前准备呢?
金属密封圈闪光对焊机平时如何保养 金属密封圈闪光对焊机的生产率高,易于实现自动化,因而被广大企业实际应用起来。基本上用户都不会连续使用,对设备的保养以及维护都有所欠缺。
金属密封圈闪光对焊机的优势与不足之处 金属密封圈闪光对焊机的优势与不足那么在闪光阶段结束时,立即对工件施加足够的顶端压力,接口间隙迅速减小过梁停止爆破,即进入顶锻阶段。
点焊机使用前的检查 点焊机次运行或停止闪光对焊机用于一长段时间之前使用应使用500V的巨型欧姆表, 测量绕组核心的绝缘电阻和欧米加在一起不应小于0.5米。
点焊机的焊接工艺介绍 点焊机选用大电流短时刻让工件间接触电阻增大,电极散热下降。电容储能焊机、中频点焊机选用强标准就能焊接厚度比很大的工件就很成功。
点焊机的工艺规范参数 点焊机点焊低碳钢的工艺参数可以在很宽的范为内变化,无论是强规范还是弱规范都可以得到很好的点焊强度。
影响点焊机电流分流的因素是什么? 点焊机点焊过成中经常产生的分流现象我们把它分为四类,他们分别是:焊接二次回路与机体绝缘不好、相邻焊点的中心距、焊件的厚度和焊件数目。
点焊机电流分流对点焊质量的影响 点焊机点焊时分流是指在点焊时,一部分电流绕过了工件被焊部位,另外构成回路。那么未经焊接部位流过的电流叫做分流。
点焊机电极压力对焊接质量的影响 点焊机点焊时,电极压力是点焊工艺参数规范中很重要的参数之一。因为电极压力的大小直接影响到焊接金属区的加热状态。

高强度热成形钢板螺母凸焊机工艺介绍
高强度热成形钢板螺母凸焊机工艺介绍
由于高强度热成形钢板的超高强度,具有极高的机械安全性,因此在汽车行业越来越多的被采用,使用部位集中在汽车的前/后保险杠骨架、A柱/B柱、中央通道及前后门防撞板等重点部位,这些部件上均有螺母及螺栓需要凸焊;电阻焊因其焊接时间短、热影响区小、效率高,是车身部件凸焊的选择,而高强度热成形钢板与螺母、螺栓的焊接也同样采用电阻焊设备。 【更多详情】
 微信扫码咨询