
安嘉.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
 微信扫码咨询
 抖音扫码关注


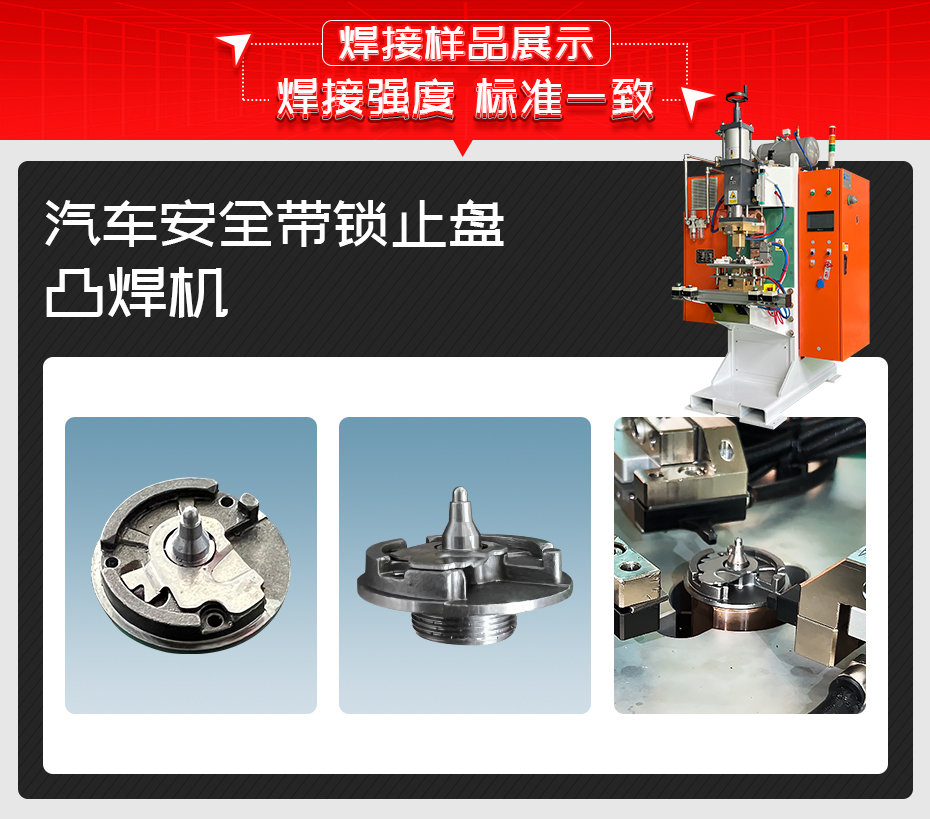
根据客户需求,研发定制汽车安全带锁止盘凸焊机
客户找到我们后,安嘉销售工程师第一时间联合焊接工艺部、机械设计部、电气控制部召开项目评审会,围绕"异种钢凸焊强度、加压不压塌凸点、电网低负荷、数据可追溯"四个关键点逐项论证,最终确定以 ADR-10000J 电容储能式凸焊机平台配专用凸焊治具的方案,并与客户签订《技术协议》。
1)工艺确认
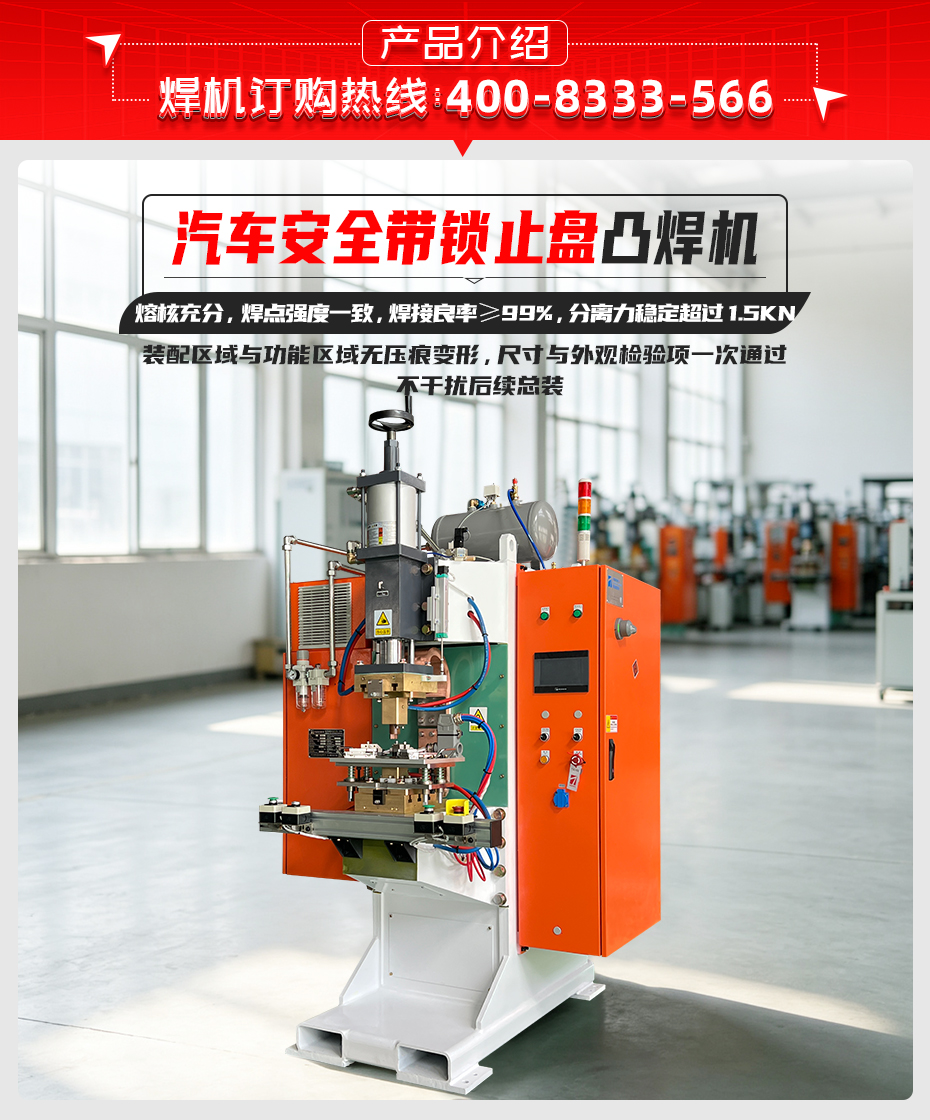
采用电容储能式凸焊工艺,设备型号 ADR-10000J,额定容量 10000J、最大短路电流 80KA、额定初级电流 100A、最大焊接压力 12000N;气缸规格 Φ160×100mm,喉深 300mm,工作高度 800~900mm,外形尺寸 1370×1350×2200mm;输入电源为三相五线制 380±10%V 50Hz,需方侧电网功率仅 30KVA、气源压力 0.6MPa、冷却水流量 15L/min、回水温度 15~30℃。
2)焊接方案
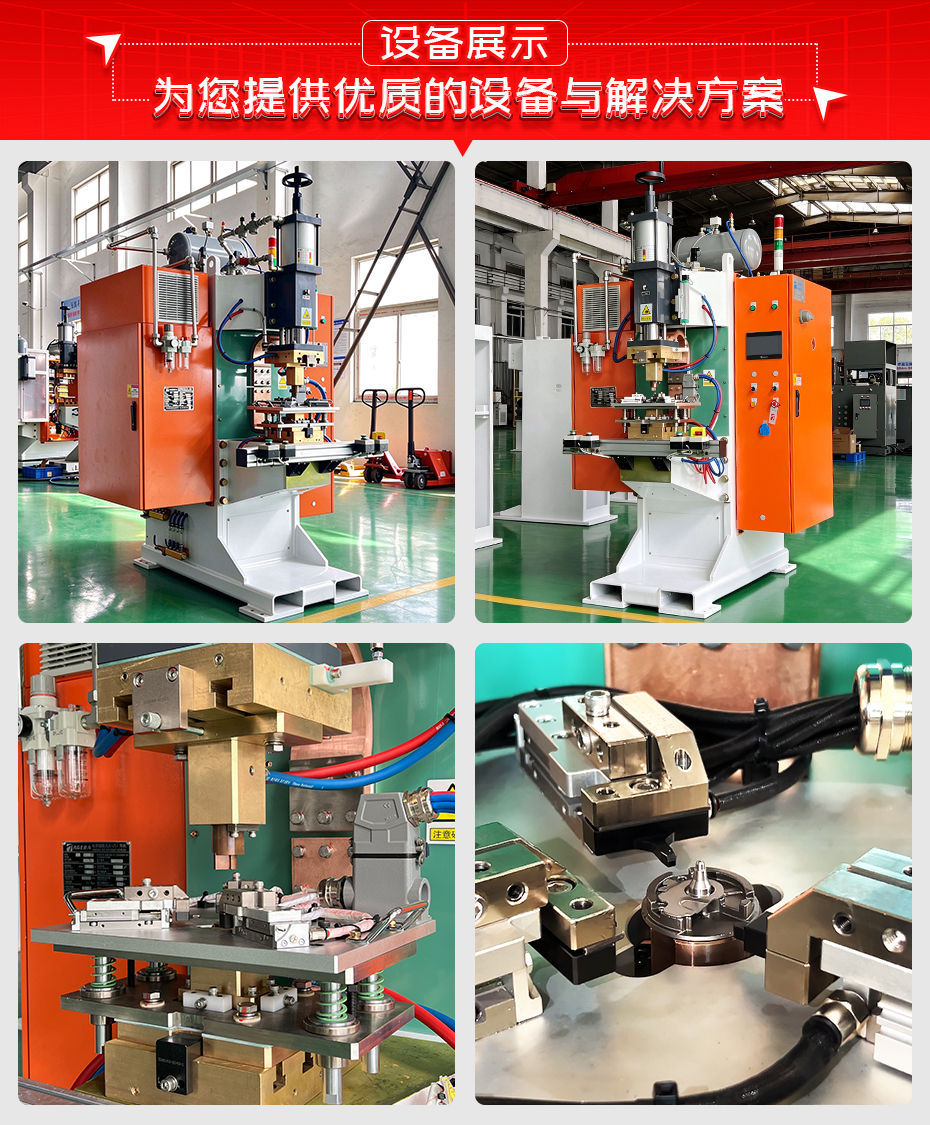
上下电极采用铬锆合金铜并按止动轮与轴衬材质匹配,工件人工上下料置于专用治具,简式双手启动按钮启动,垂直气缸加压配圆柱直线导轨导向,一次放电完成轴衬与制动轮的凸焊。
储能系统由专用急充放金属薄膜电容、大功率 SCR 无接点开关、大功率二极管、放电模块与熔断器组成,单组电容失效可显示并单独更换;控制器以 PLC 为基础构成高速充电扫描式数字稳压电路,人机界面直接输入储能电压、可按 1V 步进上下调节,并设双重超压保护电路与手动放电按键;次级回路采用次级铜带扩散焊联结、配 T 型平台以适配各种凸焊电极与夹具。
气动系统含空气过滤组合、电磁阀、主气缸、限流阀与气压检测装置(气压不足自动报警停机),并配储气罐稳压;机身采用箱体式 C 型结构加强型机身,由优质钢板经激光切割、数控折弯、焊接、打磨、喷砂与烤漆加工而成,并经专业软件模拟受力分析校核刚性。
3)整站设备方案优势
① 焊接良率≥99%,分离力稳定超过 1.5KN
焊接能量集中释放于凸点接触面,熔核充分长大,接头强度一致;分离力大于 1.5KN 并由拉力试验机逐批抽检确认,批量良率稳定达到 99% 以上。
② 接入电网仅 30KVA,无需配电增容即可装机扩产
储能式焊接"平时小电流充电、瞬时大电流放电",充电功率仅 30KVA,与传统工频、中频凸焊机相比对电网容量与瞬时冲击的要求大幅降低,客户在现有厂房配电条件下直接装机,省去增容改造的投入与工期。
③ 电压稳压误差小于 1%,每一次放电都与预置值一致
控制器以 PLC 为基础构成高速充电扫描式数字稳压电路,快速逻辑电路确保每次放电前电容电压均达到预置数值才允许放电,杜绝未到压即放电造成的虚焊;界面可按 1V 步进设定,并设双重超压保护与手动放电按键。
④ 垂直加压配直线导轨导向,焊后不影响客户装配
圆柱直线导轨导向精度高、刚性好,垂直气缸配合控制系统宽范围压力特性曲线调节,避免通电前压塌凸点、减小电极变形磨损与加压冲击力,装配区域与功能区域无压痕变形,尺寸与外观检验项一次通过,不干扰后续总装。
⑤ 焊接参数全量入库并预留 MES 接口,体系审核可追溯
设定电压、焊接电压、电压上下限、焊接结果、时间与批次码全部记录进数据库,可随时按批次追溯任一焊点的放电状态;设备已预留 MES 接口,后续可直接对接工厂质量系统,满足 IATF16949 过程审核与主机厂审核的资料要求。
4)交货期:30 个工作日。双方于 2026 年 11 月正式签订《技术协议》,项目进入设计制造阶段。



必威手机网页版官网入口
联系电话:400-8333-566
传真号码:0512-68386692
QQ:2207676482、183829222
邮箱:agera@anjiazdh.com
地址:苏州市相城区太平工业园区诚泰路1号


 微信扫码咨询