
安嘉.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
 微信扫码咨询
 抖音扫码关注
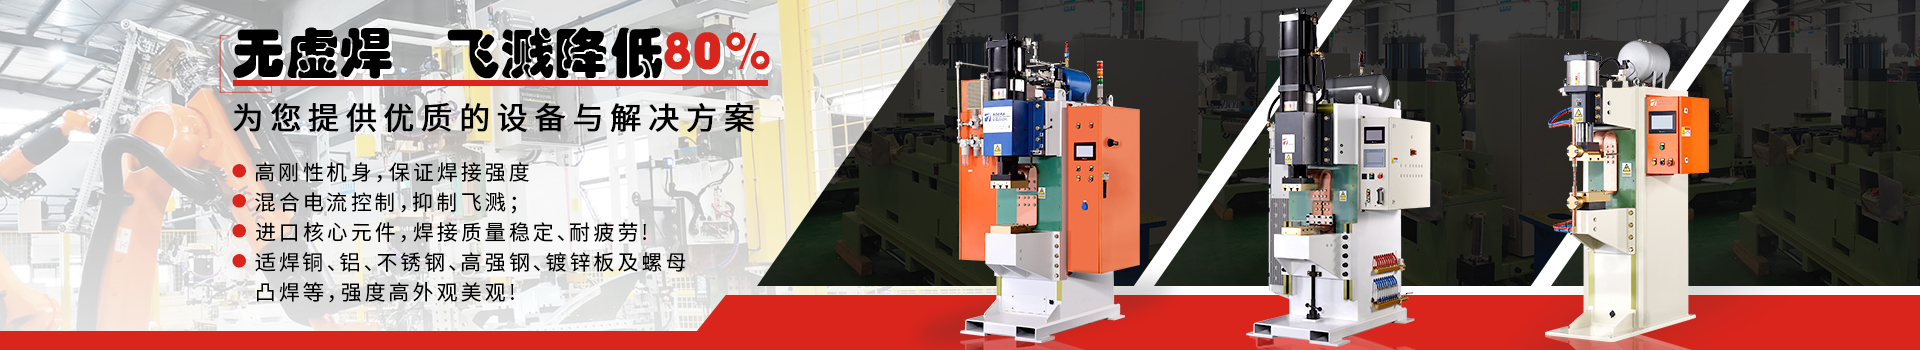
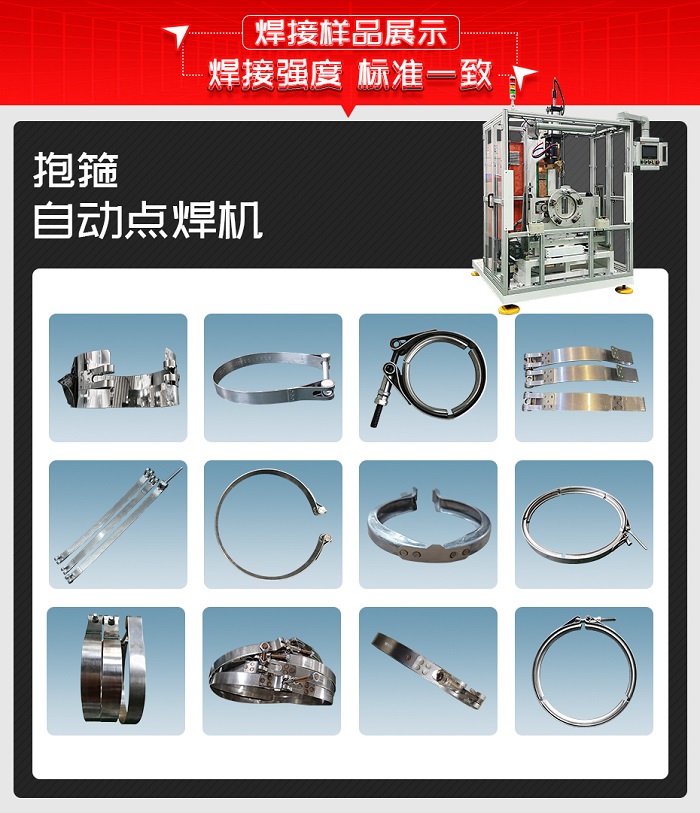
抱箍自动点焊机是苏州安嘉根据客户要求研制的自动点焊机,设备采用仿形定位工装+伺服XY轴平移与R轴旋转机构焊接,人工上下料后一键自动焊接,节拍25秒/件,飞溅小、焊点牢固美观、不虚焊。以下是当时客户找到我们的场景:
一、客户背景及痛点
HJCX是一家专注于汽车抱箍及管路紧固件生产的配套企业,产品广泛应用于商用车、客车等底盘与管路系统。随着主机厂对抱箍焊接一致性、外观及交付周期的要求不断提高,客户原有的手工焊接方式已难以满足订单需求。
此次合作源于客户为汽车抱箍订单寻求自动焊接方案,希望一次性解决定位、虚焊、外观与交期问题,遂找到安嘉定制专用设备。
1.手工焊接定位困难,抱箍V型槽6个焊点易错位、偏焊,焊点一致性差。
2.经常出现虚焊、焊点不牢,装车后存在脱焊风险,品质不稳定。
3.焊点外观飞溅大、表面不平,返工率高,经常因品质问题交不了货。
4.两种内径规格(359mm/181mm)换型麻烦,调试时间长,整体效率低。
以上4点问题客户非常苦恼,一直找不到解决的办法。
二、客户对设备要求高
作为抱箍专业生产厂家,河间驰信需要的不是通用点焊机,而是一套能覆盖两种规格、稳定出合格焊点的自动焊接专机。
1.设备须实现自动定位焊接,确保V型槽6个焊点位置精准、一致。
2.焊点必须牢固无虚焊,满足汽车管路的装配强度与可靠性要求。
3.焊点外观须平整、飞溅小,良品率要有明显提升。
4.须兼容359mm与181mm两种内径抱箍,换型快捷、节拍稳定。
根据客户所提的要求,现有的设备根本无法实现,怎么办?
三、根据客户需求,研发定制抱箍自动点焊机
安嘉研发、工艺、售前三部门联合评审,确认以AZDB-130抱箍自动点焊机平台为基础,按客户两种抱箍规格进行非标定制,满足"精准定位+稳定焊接+双规格兼容"的综合诉求。
1)工艺确认:针对产品1(内径359mm)与产品2(内径181mm)两种抱箍,确定V型槽6点焊接工艺、电极与防形工装方案;来料公差按≤0.2mm管控,完成打样验证。
2)焊接方案:AZDB-130抱箍自动点焊机+中频直流130KVA焊接电源+仿形定位工装+伺服XY轴平移与R轴旋转机构+三菱PLC+威纶通触摸屏+安嘉冷水机,人工上下料后一键自动焊接。
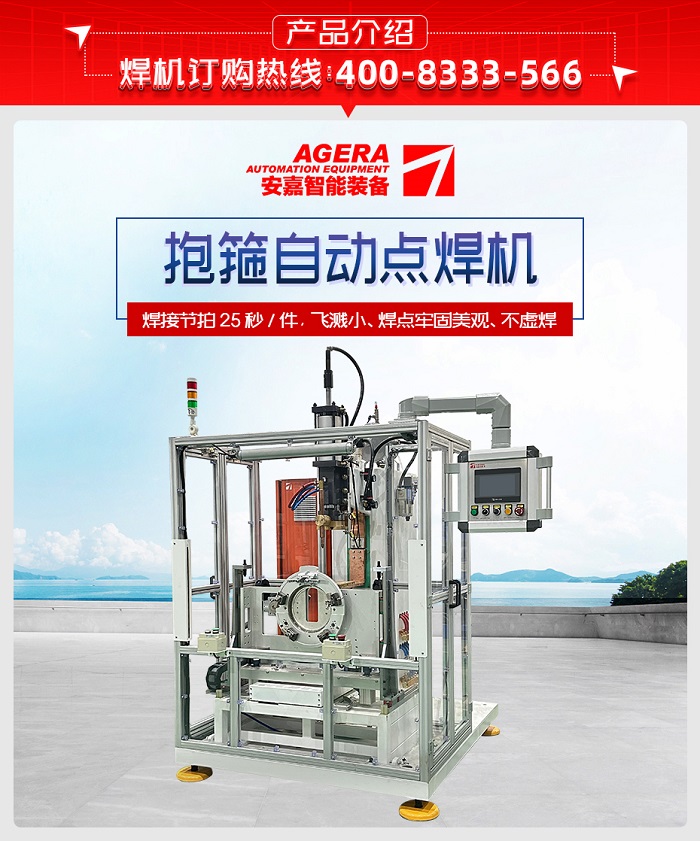
3)整站设备方案优势:
1、焊接节拍25秒/件,较手工焊提升约1.5~2倍
单件焊接节拍为25秒/件,对比传统手工凸焊通常60s~80s/件的有效节拍,产线效率提升约1.5~2倍;
2、仿形工装+伺服XY/R轴联动定位
仿形工装抱紧抱箍内圈,伺服XY轴平移与R轴旋转实现焊点精准分度;焊点错位、偏焊问题基本消除,合格率由人工焊约90%提升至99%以上;
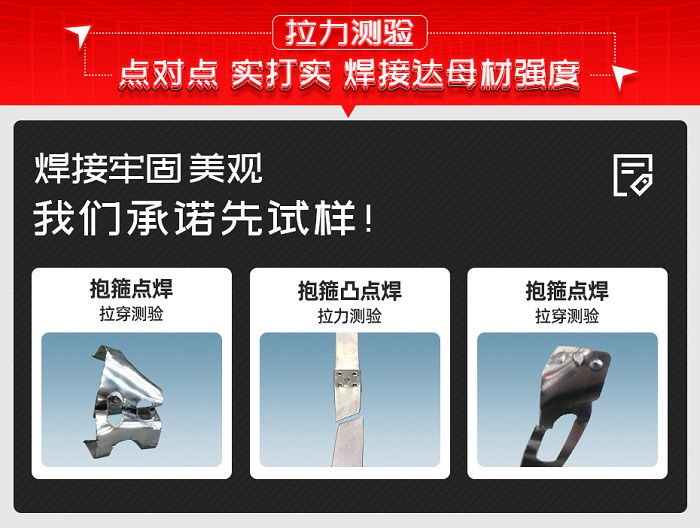
3、飞溅小、焊点牢固美观、不虚焊
采用中频逆变直流焊接电源,输出电流稳定、控制精度高;焊接飞溅小、焊点熔核均匀,外观平整美观,从根本上避免虚焊;
4、两套快换工装,换型时间大幅缩短
针对两种内径抱箍分别配置专用定位工装及配套同步带轮/同步带,更换产品时同步更换工装与传动件,控制系统调用对应焊接配方,实现快速换型生产;
5、一人可看多机,人力成本下降约50%
设备实现人工上料后一键自动焊接,操作工由传统手工焊的"一人一机"变为"一人多机"巡检,原两条手工焊岗位可缩减为1人值守,人力成本下降约50%。
4)交货期:45天
双方于2026年5月签订《技术协议》与订货合同,项目正式立项。
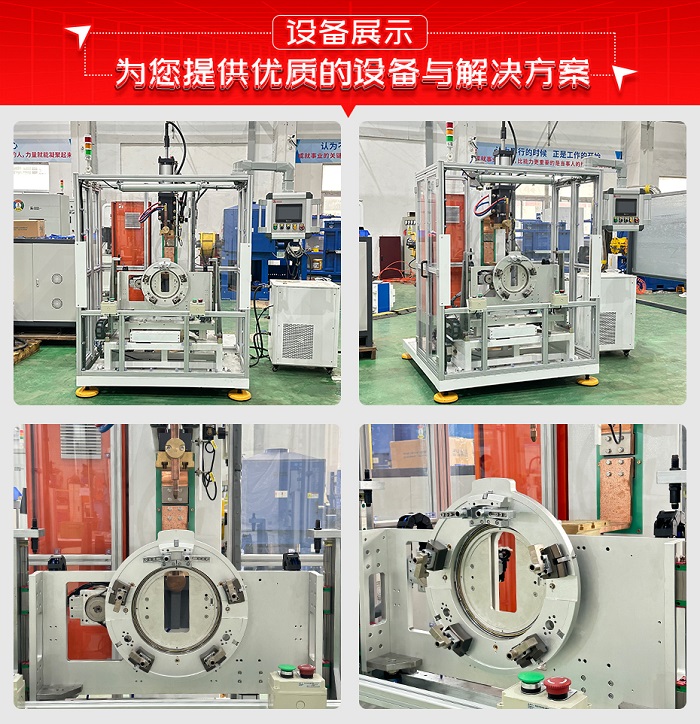
四、快速设计、按时交货、专业的售后,得到客户的好评!
项目启动后,安嘉以项目启动会锁定节点,依托ERP排程管控设计、采购、装配各环节,45天内完成交付。现场完成安装调试与操作培训,并协助客户建立规范工艺文件。
设备投产后,抱箍焊接错位、虚焊问题基本解决,焊点一致性与外观明显改善,25秒/件节拍稳定,客户顺利按节点交货。
客户评价集中在四点:效率上单件节拍25s、日产能约920件;品质上一次合格率99%以上、外观无飞溅;兼容性上359/181mm两种规格换型便捷;人工上一人可看多机,真正解决了"交不了货"的困境。
五、满足您的定制要求是安嘉的成长使命!
客户是我们的导师,您需要焊接什么材质的产品?需要什么焊接工艺?什么焊接要求?需要全自动的、半自动的、还是流水线?请尽管提出来,安嘉都可以为您"研发定制"。

 微信扫码咨询