
安嘉.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
 微信扫码咨询
 抖音扫码关注
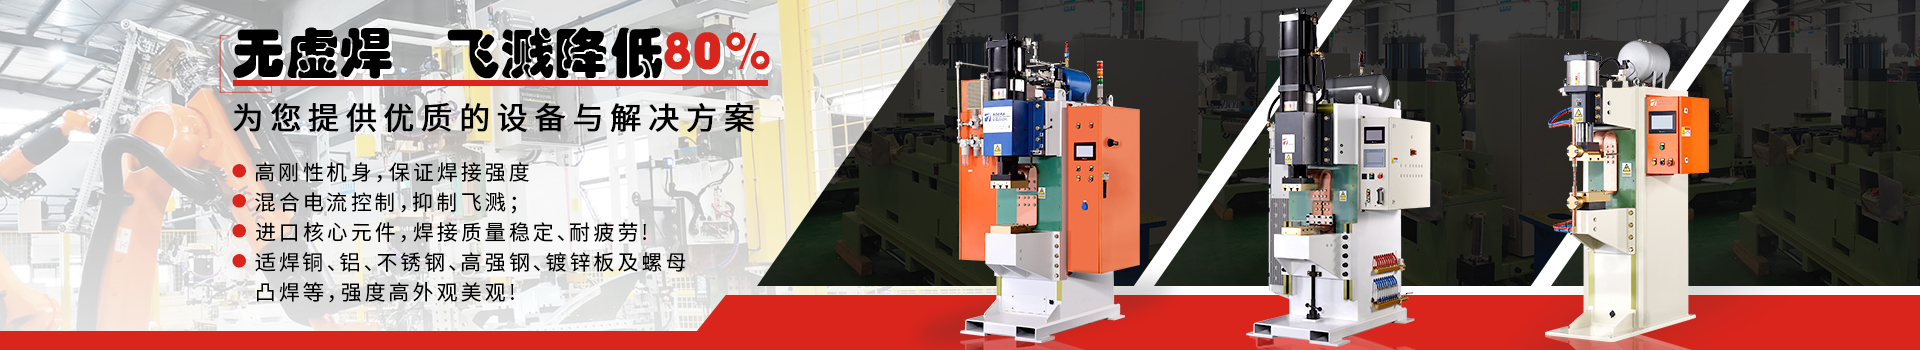
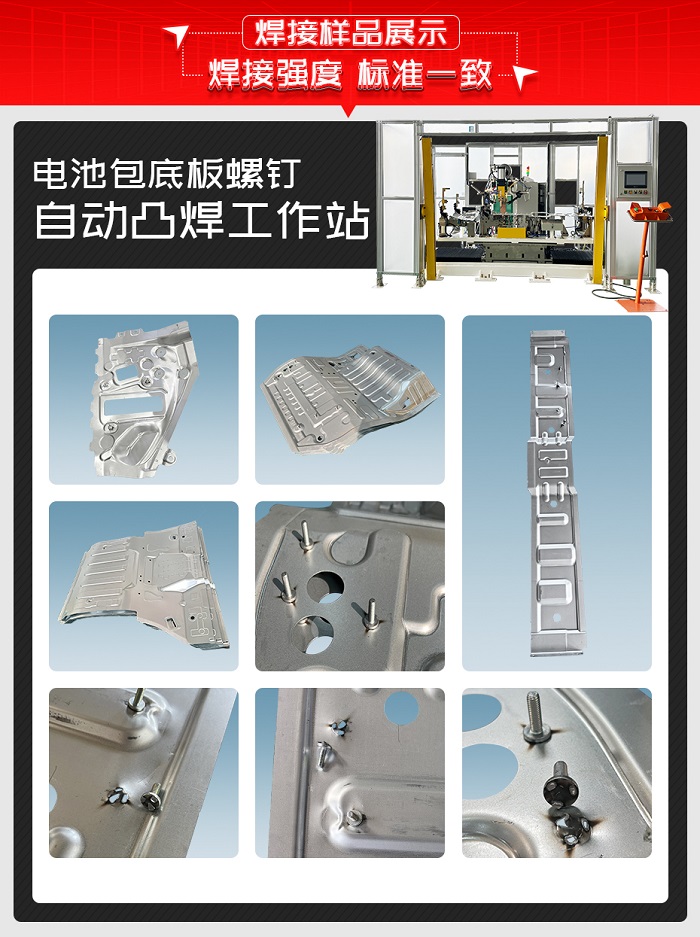
电池包底板螺钉自动凸焊工作站是针对大尺寸电池包/小地板钣金件开发的专用凸焊设备,单件5点螺钉自动焊接、自动送钉、定位精度高,可显著降低人工成本并提升焊点一致性。以下是当时客户找到我们的场景:
一、客户背景及痛点
TQM是国内知名的汽车车身覆盖件及底盘结构件配套企业,长期为新能源主机厂提供电池包、车身底盘等关键钣金总成。随着Cetus项目小地板产能爬坡,人工凸焊模式已无法满足交付节奏,客户再次选择与安嘉合作,为其定制NC螺钉单头焊接专机。
在项目沟通中,客户向我们反馈了以下4点主要问题:
1.工件大、焊点多,人工定位困难:小地板为长条形钣金件,同一工件需完成同一平面4个螺钉及背面1个螺钉的凸焊,人工反复搬运、对位劳动强度大,单次装夹一致性差。
2.焊点位置偏差大,虚焊、漏焊频发:人工定位无法稳定保证螺柱位置度,焊点一致性差,经常出现位置偏移或焊接不牢,影响后续装配。
3.螺钉上料依赖人工,效率低且易错放:M6螺钉需人工摆放到焊接位,送钉节拍跟不上焊接节奏,且存在漏放、错放风险。
4.缺少过程检测与数据追溯,难以应对主机厂审核:原有手工焊无法记录单件焊接次数、电流等关键数据,无法提供可追溯的质量凭证。
以上4点问题客户非常苦恼,一直找不到解决的办法。
二、客户对设备要求高
客户希望新设备能够一次性解决定位精度、焊接节拍、自动送钉与质量追溯问题,核心诉求可归纳为以下4点:
1.实现M6螺钉自动上料,减少人工干预,避免漏钉、错钉。
2.通过自动定位机构保证5个凸焊螺柱的位置度,焊点一致、无虚焊。
3.整件焊接节拍控制在1分钟以内,满足Cetus项目产能需求。
4.具备焊接计数与电流检测功能,数据可记录、可追溯。
根据客户所提的要求,现有的设备根本无法实现,怎么办?
三、根据客户需求,研发定制电池包底板螺钉自动凸焊工作站
接到客户的需求后,我司高度重视,由工艺部、机械研发部、电气部组成项目团队,与客户进行多轮工艺评审与方案确认,最终于2025年1月20日签订《技术协议》与订货合同。
1)工艺确认:采用中频逆变直流凸焊工艺,直流输出、凸焊模式,适用于M6螺钉与小地板钣金的高强度凸焊连接。
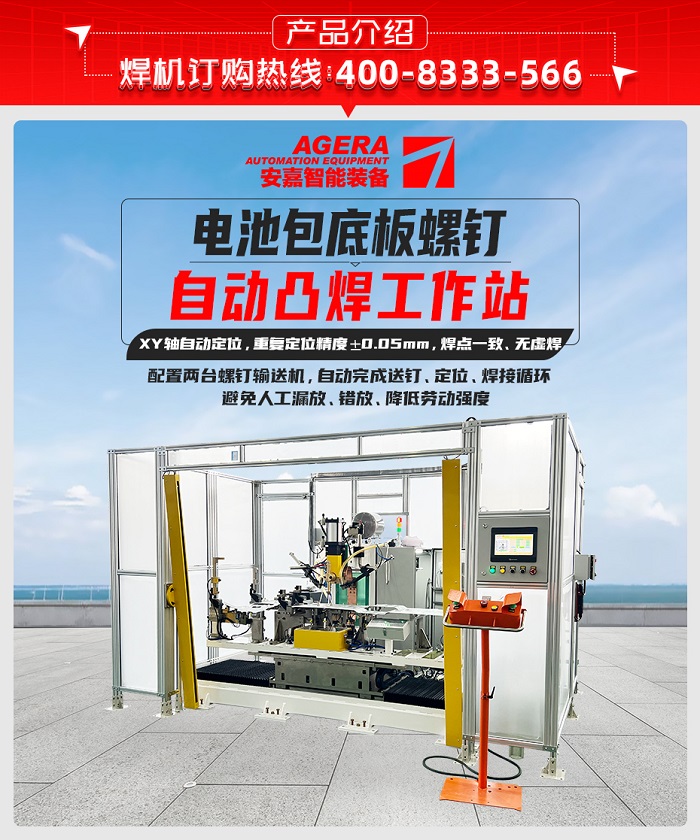
2)焊接方案:设备配置C形强型机身与X-Y移动平台,工件由人工放置于定制工装上并按启动按钮后,X-Y轴自动移动到位,两台螺钉输送机以真空吸附上浮方式分别自动送M6螺钉,电极逐次下压完成同一平面4个螺钉及背面1个螺钉的焊接,全过程无需人工对位。
3)整站设备方案优势:
1、整件焊接节拍较人工焊效率提升约1.5~2倍
焊接1个螺钉约6.5s,单件5个焊点自动循环完成,整件总焊接时间约46s。按单班8h、0EE80%估算,单班产能约620件,较人工焊效率提升显著;
2、XY轴自动定位,重复定位精度±0.05mm
设备采用伺服驱动XY轴移动平台,导轨导向,滑台重复定位精度达±0.05mm;配合专用仿形工装,确保5个凸焊螺柱位置度稳定受控,焊点一致、外观良好、无虚焊;
3、自动上浮式送钉,失效率≤3%。
配置两台真空吸附上浮式螺钉输送机,配真空感应器检测上电极是否吸住螺钉,自动完成送钉、定位、焊接循环失效了3%。,避免人工漏放、错放,降低劳动强度;
4、中频逆变直流电源,飞溅小
采用安嘉定制环氧浇注非晶钢片变压器与高精度焊接控制器,可实现预压、增压、多脉冲、回火等复杂工艺,焊接电流稳定、飞溅小、焊点牢固;
5、数据可追溯,满足主机厂审核要求
设备具备单件焊接次数计数、批量焊接次数计数及焊接电流检测功能,未焊接自动报警,焊点数据可记录,为后续质量追溯与主机厂审核提供依据。
4)交货期:45个工作日。
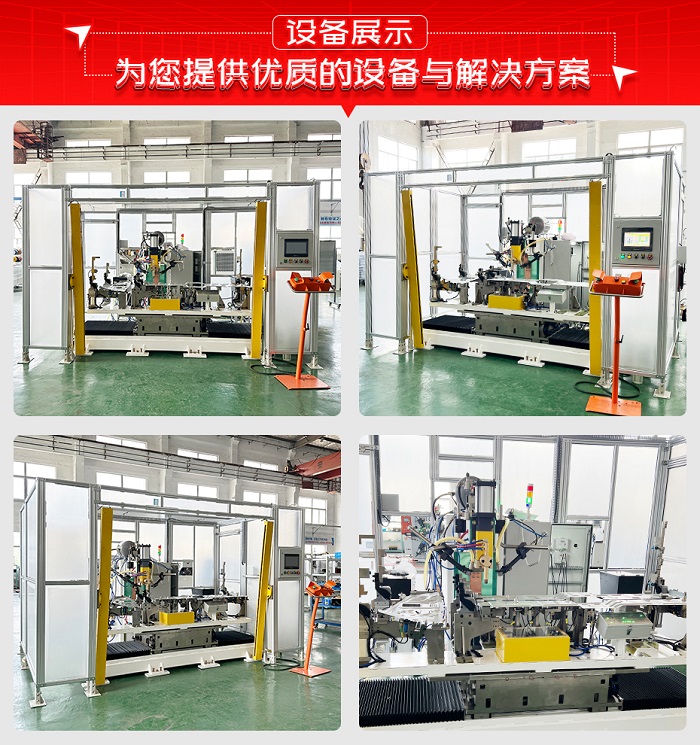
四、快速设计、按时交货、专业的售后,得到客户的好评!
设备按项目节点完成设计、制造、运输与现场安装调试。预验收合格后发往客户工厂,双方在安徽工厂完成终验收。
经现场试焊与批量验证,5个螺钉凸焊位置稳定、外观一致、无虚焊,焊接节拍满足Cetus项目产能要求。
终验收后安嘉工程师现场陪产1周,确保正常生产无故障,客户对设备稳定性与安嘉的响应速度给予高度评价。
五、满足您的定制要求是安嘉的成长使命!
客户是我们的导师,您需要焊接什么材质的产品?需要什么焊接工艺?什么焊接要求?需要全自动的、半自动的、还是流水线?请尽管提出来,安嘉都可以为您"研发定制"。

 微信扫码咨询