
安嘉.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
 微信扫码咨询
 抖音扫码关注
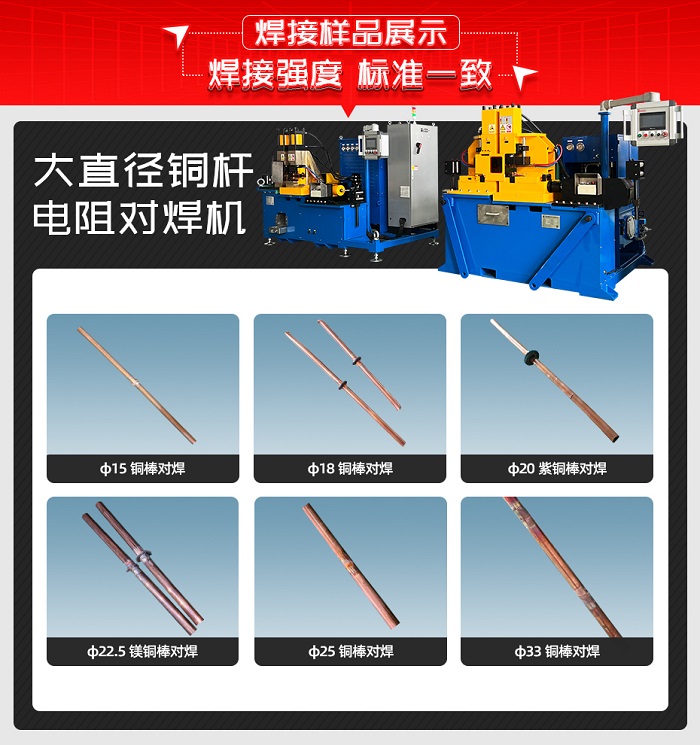
大直径铜杆电阻对焊机是苏州安嘉为客户定制的双锻压对焊设备,专为 Φ14-32mm 紫铜、铬锆铜杆棒的免填充对接设计,液压顶锻曲线精准可控,电极自带刮渣功能,焊接规范一键调用接头无夹渣、气孔,强度接近或达到母材,满足拉丝生产线连续拉拔的严苛要求。
以下是当时客户找到我们的场景:
一、客户背景及痛点
WXHX前身始建 1974 年,是华东地区最早从事拉拔设备生产的专业厂家之一,公司主营倒立式、直进式、滑轮式、水箱式拉丝机及预应力钢丝、不锈钢、异型材轧机等生产线,产品遍布全国并远销东南亚、欧洲、澳洲等十几个国家和地区。客户现需要将铜杆、铜棒在拉丝生产前需将盘卷首尾对接,实现连续化拉拔生产。随着客户大规格铜杆订单增长,原有对接工艺的短板日益突出,主要面临 4 个痛点:
1. 接头强度不够:大直径铜杆(Φ14-32mm)传统熔焊对接需填充材料,接头存在夹渣、气孔等缺陷,拉拔过程中频繁断线,产线被迫停机重接;
2. 焊接缺陷难控:接头处的氧化物、裂纹肉眼难辨,流入拉拔工序才暴露,造成批量返工与材料浪费;
3. 焊后处理繁琐:焊口焊渣多、毛刺大,需人工逐根打磨修整,费时费力,制约产线节拍;
4. 规格切换低效:Φ14-32mm 多规格并行生产,每换一种直径都要重新调试焊接参数,换型慢、对工人经验依赖大。
以上4点问题客户非常苦恼,一直找不到解决的办法。
二、客户对设备要求高
客户在拉丝设备行业内深耕多年,对铜杆对接的工艺要求极为清楚。客户的诉求很直接:要一台能让大直径铜杆"焊得牢、拉不断、免打磨、换型快"的专业对焊设备。具体要求如下:
1. 接头强度达标:对接接头须满足连续拉拔强度要求,强度接近或达到母材水平,拉拔过程不断线;
2. 焊接过程自动:人工只负责放置工件,夹紧、焊接、顶锻、刮渣全过程自动完成,品质不受人为因素影响;
3. 接头成型干净:焊后接头无夹渣、气孔、裂纹等缺陷,焊渣尽可能自动去除,减少人工打磨;
4. 多规格快切换:Φ14-32mm 不同规格铜杆铜棒切换生产时,参数可快速调用,换型时间短。
根据客户所提的要求,现有的设备根本无法实现,怎么办?
三、根据客户需求,研发定制大直径铜杆电阻对焊机
客户找到我们后,安嘉销售工程师第一时间联合焊接工艺部、机械设计部、电气控制部召开项目评审会,针对"大截面、高强度、连续拉拔"三大难点逐项论证,最终确定双锻压电阻对焊方案,并与客户签订《技术协议》与订货合同。
1.工艺确认:采用双锻压电阻对焊工艺,对接过程勿需填充任何材料,利用大电流将铜杆端面加热至塑性状态后液压顶锻成型;配置两台专机覆盖全规格——ASUN-300-Y02 铜杆对焊机(Φ14-26mm,300KVA,最大短路电流 45KA)与 ASUV-500-Y02 铜棒对焊机(Φ27-32mm,500KVA,最大短路电流 60KA),焊接材质覆盖紫铜、铬锆铜。
2.焊接方案:设备采用箱体加框架加强式机身,液压站、变压器、触摸屏、焊接主机集成一体;特制动静夹具以液压缸直压式夹紧,保证大直径工件夹持不打滑;顶锻机构采用液压顶锻配合比例位移尺,精准复现最优熔接顶锻曲线;全液压驱动配合高算力 PLC,人工放置铜杆后,夹紧、通电、顶锻、刮渣全过程自动完成;电极自带刮渣刀片、快换式结构,焊后自动去除大部分焊渣;触摸屏可存储多组焊接规范,不同规格一键调用;整机集成式结构,无需大规模拆装即可移动,节约换线时间。
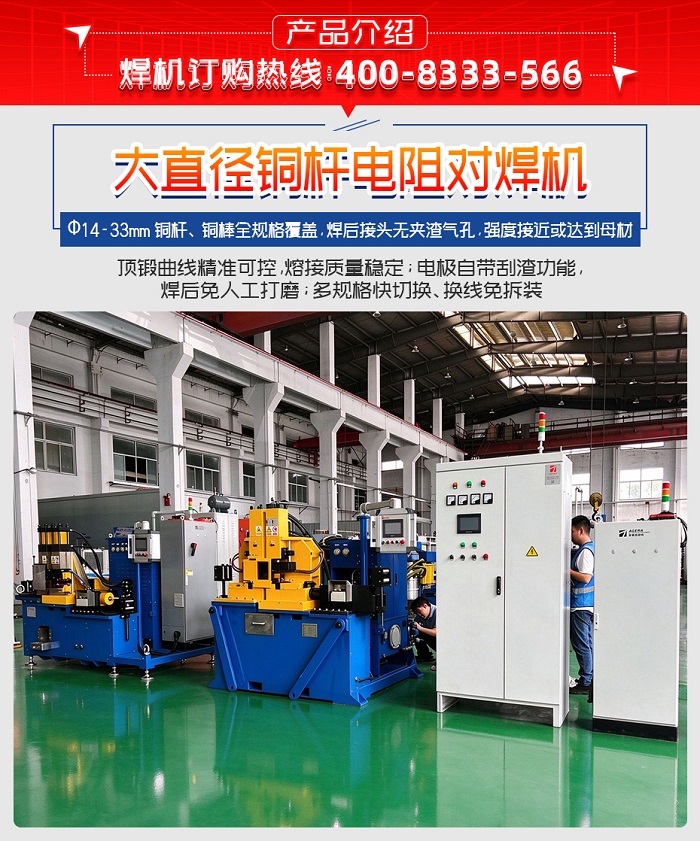
3.整站设备方案优势:
1、焊后接头无夹渣气孔,强度接近或达到母材
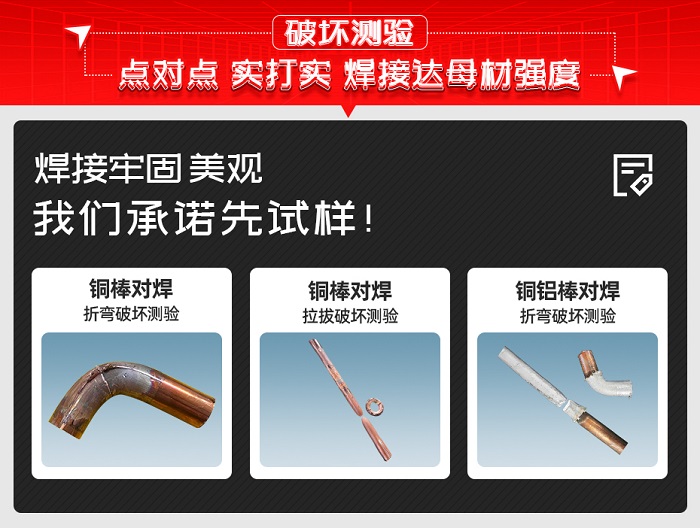
不添加任何填充材料,铜杆本体熔融对接,接头满足连续拉拔强度要求,拉拔过程不再断线停机,接头无夹渣气孔,强度接近或达到母材。
2、Φ14-32mm铜杆、铜棒全规格覆盖
双机配置全规格覆盖Φ14-32mm铜杆、铜棒;紫铜、铬锆铜材质一样全部能焊,大截面工件加热充分、顶锻到位。
3、顶锻曲线精准可控,熔接质量稳定
液压顶锻 + 比例位移尺使顶锻过程按最优熔接曲线自动执行,电液比例阀无级调节焊接压力,每一件接头的锻压一致性不受人为影响,熔接质量稳定。
4、电极自带刮渣功能,焊后免人工打磨
电极集成刮渣刀片,焊接结束自动去除大部分焊渣毛刺,接头成型干净,省去逐根人工修磨,节约大量人工打磨时间。
5、多规格快切换、换线免拆装
多组焊接参数预先存储、触摸屏一键调用,规格切换分钟级完成;整机一体化设计,移动换线无需大规模拆装。
4.交货期:45 个工作日。
双方于 2026 年 7 月正式签订《技术协议》与订货合同,项目进入设计制造阶段。
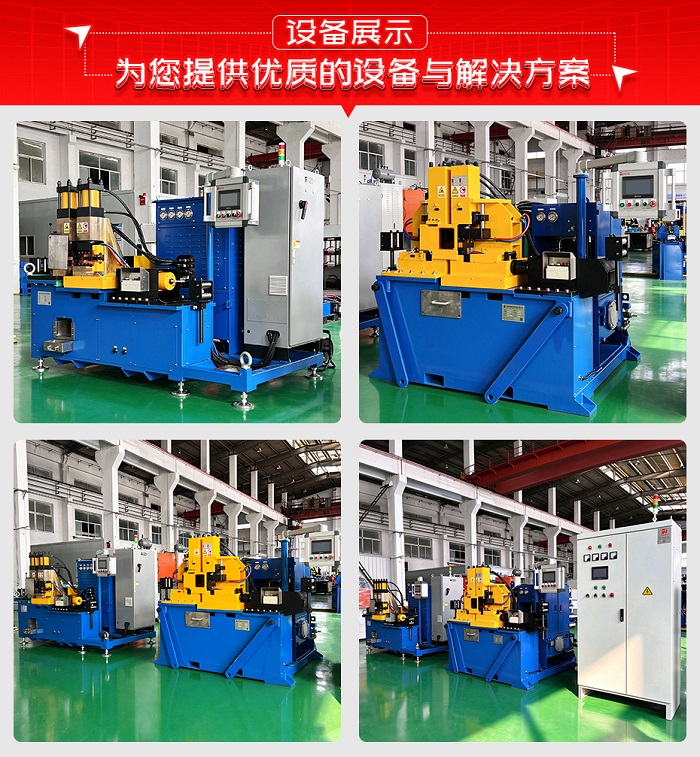
四、快速设计、按时交货、专业的售后,得到客户的好评!
项目启动后,安嘉第一时间召开项目启动会,锁定设计、采购、装配各节点,依托 ERP 排程全程管控,45 个工作日内完成两台设备的制造;客户提前 10 天提供产品部件,安嘉完成试焊调试后通知客户到厂预验收,设备连续空转 2 小时无故障、焊接接头尺寸稳定合格后发货。
设备运抵无锡工厂,安嘉工程师随即驻场安装调试,并对操作与维修人员开展不少于 4 课时的现场培训;终验收阶段连续焊出 10 套接头、焊接质量全部符合技术要求,设备进入 12 个月质保期。
设备投产后,困扰客户已久的大直径铜杆对接难题迎刃而解:双锻压工艺让接头强度达到母材水平,连续拉拔不再断线;电极自动刮渣让焊后处理时间大幅压缩;一键调用焊接规范让多规格切换不再依赖老师傅;故障 2 小时响应、48 小时到场的售后承诺,让客户的连续生产更有保障。
五、满足您的定制要求是安嘉的成长使命!
客户是我们的导师,您需要焊接什么材质的产品?需要什么焊接工艺?什么焊接要求?需要全自动的、半自动的、还是流水线?请尽管提出来,安嘉都可以为您"研发定制"。

 微信扫码咨询