
安嘉.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
 微信扫码咨询
 抖音扫码关注
汽车安全带锁止盘凸焊机是苏州安嘉为客户定制的电容储能式凸焊专机,型号 ADR-10000J:先以小功率整流回路将电容充电至设定电压,再由大功率直流阻焊变压器对已被电极压紧的止动轮与轴衬瞬时放电完成焊接,专用于汽车安全系统零部件中止动轮(制动轮)分组件的高强度凸焊。
该设备具备熔核充分、焊点强度一致、焊接良率≥99%、分离力稳定超过 1.5KN、不干扰后续总装、装配区域与功能区域无压痕变形、尺寸与外观检验项一次通过等特点。以下是当时客户找到我们的场景。
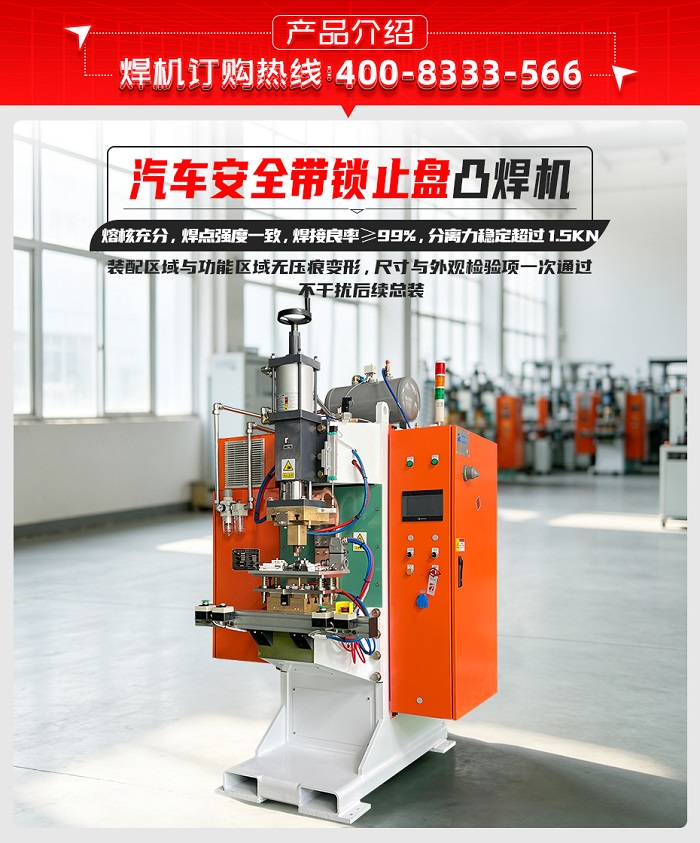
▲ 汽车安全带锁止盘凸焊机 · ADR-10000J 电容储能式凸焊专机
焊接良率≥99%
分离力>1.5KN
电网功率30KVA 无需增容
交货周期30个工作日
01客户背景及痛点
XDJX 创建于 1993 年,是业内知名的汽车安全系统零部件生产企业,业务涵盖顶升器组件、钢丝绳支架组件、扭力杆、冲压件、发生器底座与紧固件,长期为汽车安全系统一级供应商配套。本次焊接的止动轮(制动轮)分组件由 16MnCr5 止动轮与 HC500LA 轴衬凸焊成一体,是安全系统总成中的受力件。客户原用工艺在焊接环节主要面临 4 个痛点:
① 分离力不稳定
图纸要求轴衬与制动轮焊接后分离力大于 1.5KN,渗碳钢与高强钢异种材料凸焊窗口窄,参数稍有漂移即出现虚焊、脱开,焊接良率达不到 99% 的交付要求。
② 焊后变形影响装配
通电前电极压塌凸点、加压冲击过大,导致装配区域出现压痕与变形,后续总装时垫片与制动轮干涉,功能区域划伤、碰伤难以杜绝。
③ 厂房配电无法增容
原焊接设备功率大、瞬时冲击电流高,逐台加装需对厂区配电增容改造,投入大、周期长,扩产计划被卡在供电环节。
④ 焊接参数无记录
电压、时间、批次等参数靠人工调节与纸质记录,无法追溯任一焊点的实际放电状态,难以支撑 IATF16949 的过程审核与客户审核。
以上 4 点问题客户非常苦恼,一直找不到解决的办法。
02客户对设备要求高
客户对焊接设备提出的是一套"强度过关、装配不受影响、用电不增容、参数可追溯"的硬性要求。具体要求如下:
1、接头强度达标:轴衬与制动轮焊接后分离力大于 1.5KN,批量焊接良率不低于 99%。
2、焊后不影响装配:装配区域与功能区域不得有压塌、变形、划伤、碰伤,尺寸与外观满足图纸检验项要求。
3、不增加配电投入:在现有厂房配电条件下直接装机,不因新增设备而增容改造。
4、参数完整可追溯:焊接电压、时间、结果与批次可记录、可查询、可导出,满足质量体系与主机厂审核要求。
根据客户所提的要求,现有的设备根本无法实现,怎么办?
03根据客户需求,研发定制汽车安全带锁止盘凸焊机
客户找到我们后,安嘉销售工程师第一时间联合焊接工艺部、机械设计部、电气控制部召开项目评审会,围绕"异种钢凸焊强度、加压不压塌凸点、电网低负荷、数据可追溯"四个关键点逐项论证,最终确定以 ADR-10000J 电容储能式凸焊机平台配专用凸焊治具的方案,并与客户签订《技术协议》。
1)工艺确认
采用电容储能式凸焊工艺,设备型号 ADR-10000J,额定容量 10000J、最大短路电流 80KA、额定初级电流 100A、最大焊接压力 12000N;气缸规格 Φ160×100mm,喉深 300mm,工作高度 800~900mm,外形尺寸 1370×1350×2200mm;输入电源为三相五线制 380±10%V 50Hz,需方侧电网功率仅 30KVA、气源压力 0.6MPa、冷却水流量 15L/min、回水温度 15~30℃。
2)焊接方案
上下电极采用铬锆合金铜并按止动轮与轴衬材质匹配,工件人工上下料置于专用治具,简式双手启动按钮启动,垂直气缸加压配圆柱直线导轨导向,一次放电完成轴衬与制动轮的凸焊。
储能系统由专用急充放金属薄膜电容、大功率 SCR 无接点开关、大功率二极管、放电模块与熔断器组成,单组电容失效可显示并单独更换;控制器以 PLC 为基础构成高速充电扫描式数字稳压电路,人机界面直接输入储能电压、可按 1V 步进上下调节,并设双重超压保护电路与手动放电按键;次级回路采用次级铜带扩散焊联结、配 T 型平台以适配各种凸焊电极与夹具。
气动系统含空气过滤组合、电磁阀、主气缸、限流阀与气压检测装置(气压不足自动报警停机),并配储气罐稳压;机身采用箱体式 C 型结构加强型机身,由优质钢板经激光切割、数控折弯、焊接、打磨、喷砂与烤漆加工而成,并经专业软件模拟受力分析校核刚性。
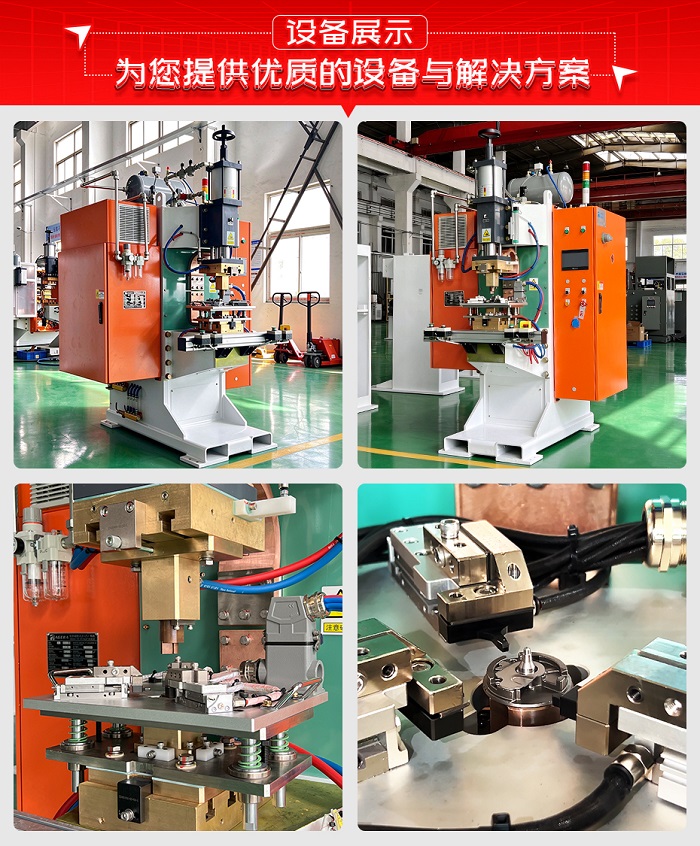
▲ 设备展示 · 主机、专用治具与上下电极
3)整站设备方案优势
① 焊接良率≥99%,分离力稳定超过 1.5KN
焊接能量集中释放于凸点接触面,熔核充分长大,接头强度一致;分离力大于 1.5KN 并由拉力试验机逐批抽检确认,批量良率稳定达到 99% 以上。
② 接入电网仅 30KVA,无需配电增容即可装机扩产
储能式焊接"平时小电流充电、瞬时大电流放电",充电功率仅 30KVA,与传统工频、中频凸焊机相比对电网容量与瞬时冲击的要求大幅降低,客户在现有厂房配电条件下直接装机,省去增容改造的投入与工期。
③ 电压稳压误差小于 1%,每一次放电都与预置值一致
控制器以 PLC 为基础构成高速充电扫描式数字稳压电路,快速逻辑电路确保每次放电前电容电压均达到预置数值才允许放电,杜绝未到压即放电造成的虚焊;界面可按 1V 步进设定,并设双重超压保护与手动放电按键。
④ 垂直加压配直线导轨导向,焊后不影响客户装配
圆柱直线导轨导向精度高、刚性好,垂直气缸配合控制系统宽范围压力特性曲线调节,避免通电前压塌凸点、减小电极变形磨损与加压冲击力,装配区域与功能区域无压痕变形,尺寸与外观检验项一次通过,不干扰后续总装。
⑤ 焊接参数全量入库并预留 MES 接口,体系审核可追溯
设定电压、焊接电压、电压上下限、焊接结果、时间与批次码全部记录进数据库,可随时按批次追溯任一焊点的放电状态;设备已预留 MES 接口,后续可直接对接工厂质量系统,满足 IATF16949 过程审核与主机厂审核的资料要求。
4)交货期:30 个工作日。双方于 2026 年 11 月正式签订《技术协议》,项目进入设计制造阶段。
04快速设计、按时交货、专业的售后,得到客户的好评
项目启动后,安嘉第一时间召开项目启动会,锁定设计、采购、装配各节点,依托 ERP 排程全程管控,30 个工作日内完成设备制造;电气与治具部分按客户图纸逐项核对,专用凸焊治具与上下电极在厂内完成装配与空载验证,发货前按"符合设备主要技术参数、满足需方指定产品的焊接要求(图纸签字确认)"两条验收标准组织出厂验收。
设备运抵玉环厂区后,安嘉工程师同步完成安装、接气接水与调试,按客户止动轮分组件实物打样验证分离力与外观,并对设备主管、工艺工程师、品质人员与操作工分别开展设备原理、设备组成、设备操作、设备维保培训,直至全部人员能独立换型与判定异常。
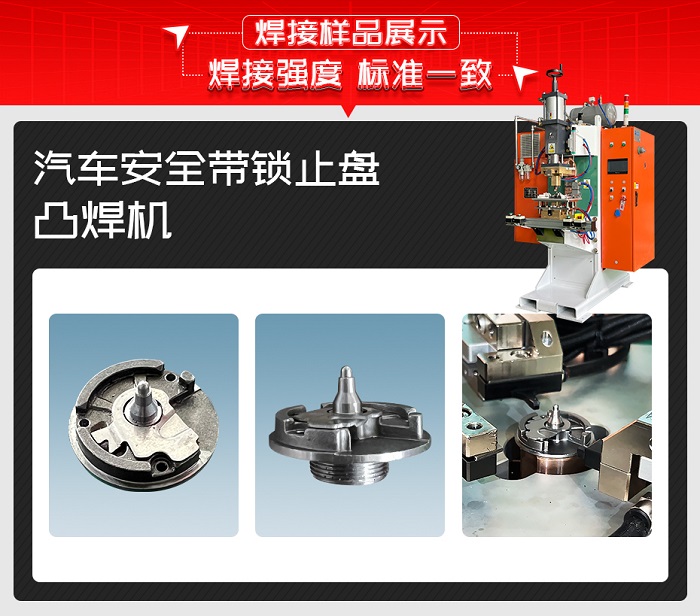
▲ 必威体育哪里能投诉 · 熔核充分,焊点强度一致
设备投产后,困扰客户的止动轮焊接难题逐一化解:分离力稳定超过 1.5KN、良率保持 99% 以上,焊后装配区域无压塌变形、不影响后续总装,装机过程未动厂区配电;设备自销售之日起质保一年,质保期内非误操作与人为损坏的故障由安嘉无偿提供服务和材料更换,质保期外仅收取配件成本费,并持续协助客户完善生产工艺、提供全面的焊接技术支持,让客户的汽车安全件交付节奏不再受焊接环节牵制。
05满足您的定制要求是安嘉的成长使命
客户是我们的导师,您需要焊接什么材质的产品?需要什么焊接工艺?什么焊接要求?需要全自动的、半自动的、还是流水线?请尽管提出来,安嘉都可以为您"研发定制"。

 微信扫码咨询