
安嘉.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
 微信扫码咨询
 抖音扫码关注
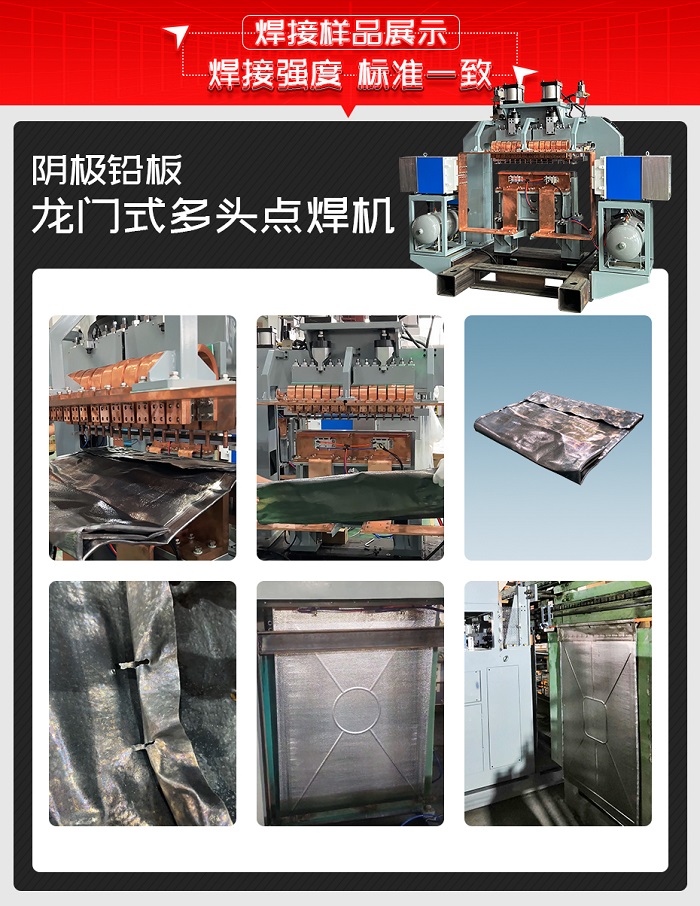
阴极铅板龙门式多头点焊机是苏州安嘉为客户要求定制的电容储能多头点焊机,专为铅电解车间阴极板导电梁与板面的 14 点焊接设计,14 个焊头同步放电,整块阴极板 5.5 秒一次焊完,焊点牢固无开裂、不变形,满足电解工艺与连续生产的严苛要求。以下是当时客户找到我们的场景:
一、客户背景及痛点
ZYYJ始建于上世纪 80 年代,是专业从事铅、锌、铜、铝及贵金属冶炼设备生产制造的老牌厂家,其铅电解设备(阳极板铸型机组、始极片制造机组、电铅铸锭机组等)长期服务国内大型冶炼企业,并出口印度、印度尼西亚等海外市场。客户在为冶炼企业配套的阴极板制造中,原有焊接方式以单点焊机加人工操作为主,随着电解铅项目的大型化,主要面临 4 个痛点:
1. 效率跟不上:每块阴极板 14 个焊点,单点焊机逐点焊接,单块板耗时数分钟,远远跟不上电解车间流水线的供板节拍;
2. 低熔点材质难焊:阴极板材质导电性好、熔点低,工频焊机电流爬升慢、热输入大,焊点易虚焊、变形,外观与强度都难以保证;
3. 焊点一致性差:14 个焊点分多次焊接,每次放电能量不一致,焊点开裂率偏高,阴极板在电解槽内服役时掉点、断路,直接影响电解效率;
4. 连续生产压力大:电解车间全年 330 天、24 小时连续运行,人工焊接劳动强度大,多班作业品质参差不齐,过度依赖工人经验。
以上4点问题客户非常苦恼,一直找不到解决的办法。
二、客户对设备要求高
客户作为铅电解设备的专业制造商,对阴极板焊接工艺的要求极为明确:要一台能把阴极板 14 个焊点"一次焊完、焊点牢固、能量一致、连续运行"的自动化多头焊接设备。具体要求如下:
1. 整块板一次焊完:阴极板 14 个焊点一次装夹、同步完成,焊接节拍匹配电解车间流水线;
2. 焊点牢固达标:焊点无开裂、无虚焊,强度满足电解工艺要求,服役过程不掉点;
3. 能量输出一致:每个焊点的放电能量稳定一致,焊接质量不随班次、电网波动而变化;
4. 适应连续生产:设备满足全年 330 天、24 小时工作制,自动化运行,减少人工干预。
根据客户所提的要求,现有的设备根本无法实现,怎么办?
三、根据客户需求,研发定制阴极铅板龙门式多头点焊机
客户找到我们后,安嘉销售工程师第一时间联合焊接工艺部、机械设计部、电气控制部召开项目评审会,针对"多头同步、低熔点材质、连续生产"三大难点逐项论证,最终确定电容储能多头点焊方案,并与客户签订《技术协议》与订货合同。
1.工艺确认:采用电容储能点焊工艺,设备型号 ADR-15000-T;30 个金属薄膜中压电容组成储能系统,充电后瞬时释放大电流,放电变压器采用高导磁硅钢片、环氧树脂真空浇铸的专利设计,保障电容瞬时大电流彻底输出;最大输入功率30KW,电流0~99%可调,焊接压力20%~100%无级可调,最大加压力8000N。
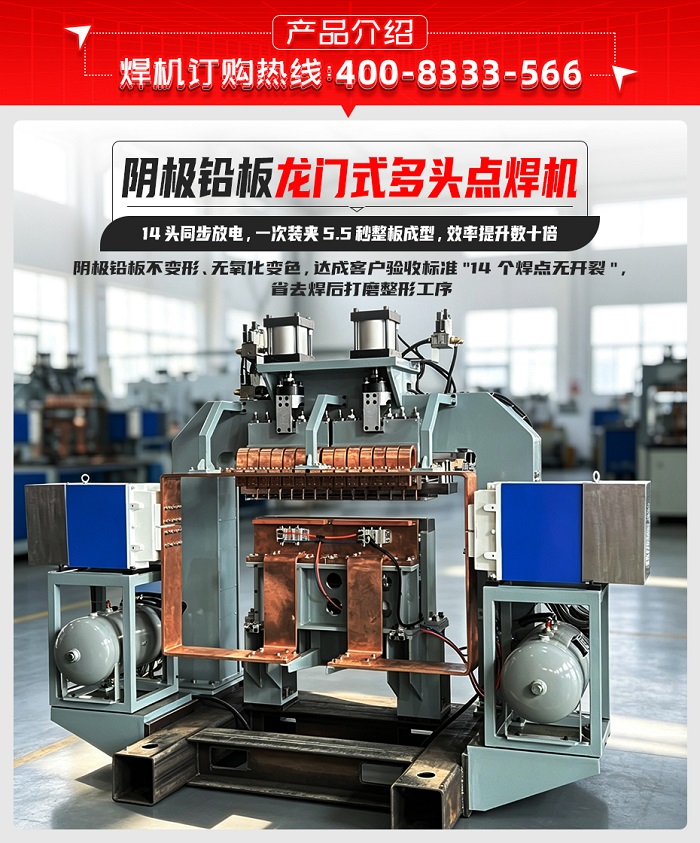
2.焊接方案:设备采用龙门式整体机架,焊头2组、每组 7 头共 14 头,一次装夹后 14 个焊点同步放电焊接,从气缸启动到焊接结束整板节拍仅5.5秒;双导轨加压机构导向精度高、随动性好,减小电极对工件的冲击;储能焊接控制器以西门子 S7-1200 PLC 为核心,具备预热、焊接、回火三段放电、焊接电流实时监控、32 组程序存储、数字稳压(稳压误差 5-10V)、双重超压保护等功能,并预留 I/O 接口可与外部自动化设备通讯;电极为铬锆铜材质,配 14 个焊头备件与 2 套电极板。
3.整站设备方案优势:
1)14头同步放电,效率提升数十倍
人工逐点焊接一块阴极板的14点需数分钟,本机一次装夹5.5秒整板成型,焊接环节从此不再是电解流水线的瓶颈;
2)瞬时大电流全靠电容释放,电网零增容量
14个焊点的焊接能量全部来自电容瞬时放电,电网侧只承担30KW充电功率;同等焊接能力若用工频焊机,需配套数百KVA的电网容量。车间投产免增容,长期运行电费更省;
3)毫秒级放电,铅板不变形、不发黑
放电时间不足20毫秒,电阻热未及扩散焊接已完成冷却,低熔点阴极铅板不变形、无氧化变色,轻松达成客户验收标准"14个焊点无开裂",省去焊后打磨整形工序;
4)充电不达标不放电,每个焊点能量一致
数字稳压误差仅5-10V,每次放电电压必须达到预置值才允许焊接从第一块板到第N块板,14个焊点能量恒定如一,不受班次与电网波动影响;
5)整机按330天x24小时连续生产设计
龙门机身刚性强、双导轨加压耐磨随动,三段放电(预热/焊接/回火)适配铅材特性,32组程序覆盖多规格一键切换;核心储能电容质保24个月,电解车间连续生产无后顾之忧。
5.交货期:45 个工作日。
双方于 2026 年 6 月正式签订《技术协议》与订货合同,项目进入设计制造阶段。
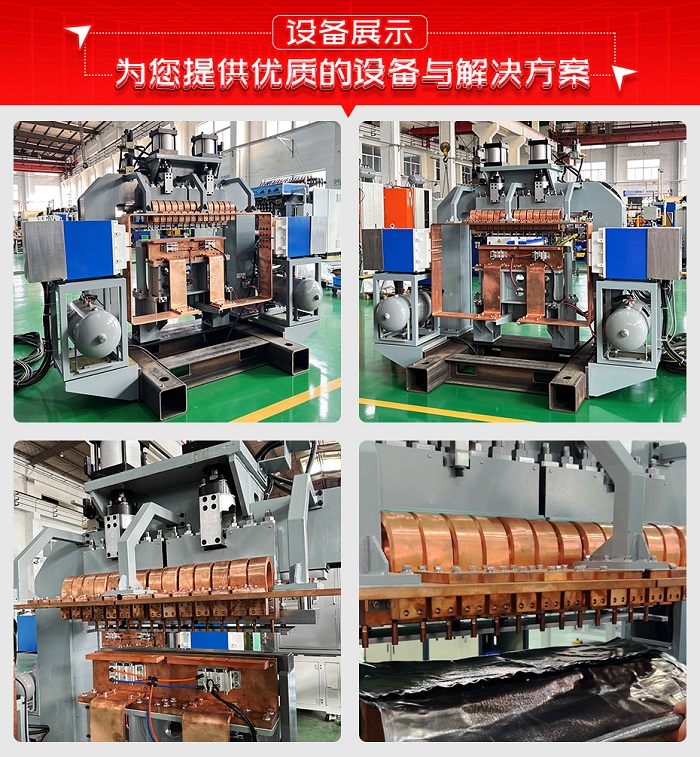
四、快速设计、按时交货、专业的售后,得到客户的好评!
项目启动后,安嘉第一时间召开项目启动会,锁定设计、采购、装配各节点,依托 ERP 排程全程管控,45 个工作日内完成设备制造与出厂调试,14 个焊头同步精度、放电一致性全部验证合格后发货。
设备运抵济源工厂,安嘉立即派有经验的机械、电气、操作人员驻场安装调试,并对现场操作人员、生产主管、维护技术员、工程师开展系统培训,覆盖设备操作、参数调整、安全指导与备件更换。
设备投产后,困扰客户已久的阴极板焊接难题迎刃而解:14 头同步让单块板焊接进入 5.5 秒时代,储能放电让焊点开裂问题彻底消除;设备无故障连续运行 3 个月通过现场验收,铝阴极板 14 个焊点全部满足电解工艺要求;售后服务 4 小时响应、36 小时到场,电容 24 个月质保,让客户的连续生产更有保障。
五、满足您的定制要求是安嘉的成长使命!
客户是我们的导师,您需要焊接什么材质的产品?需要什么焊接工艺?什么焊接要求?需要全自动的、半自动的、还是流水线?请尽管提出来,安嘉都可以为您"研发定制"。

 微信扫码咨询