
安嘉.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
 微信扫码咨询
 抖音扫码关注
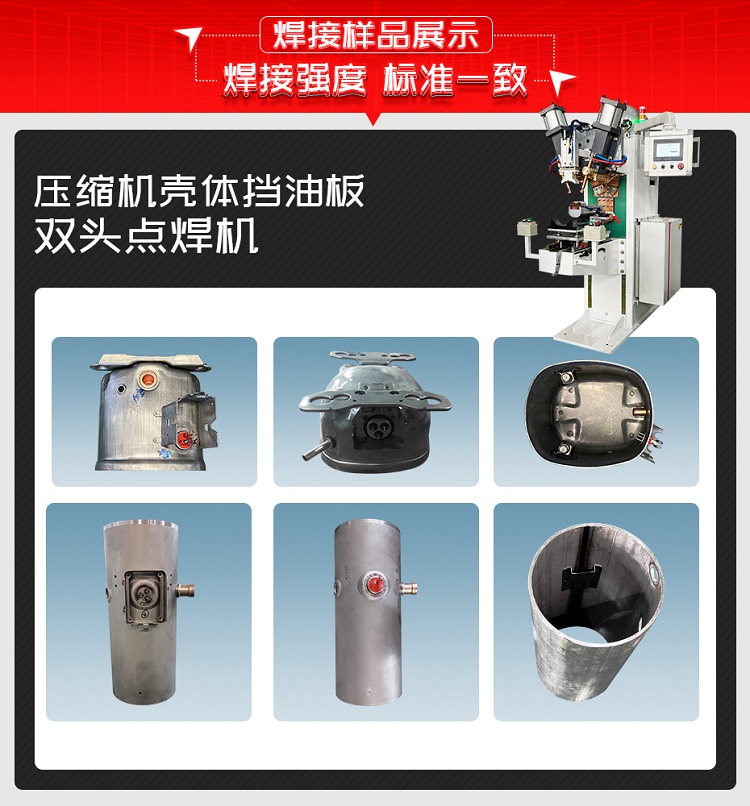
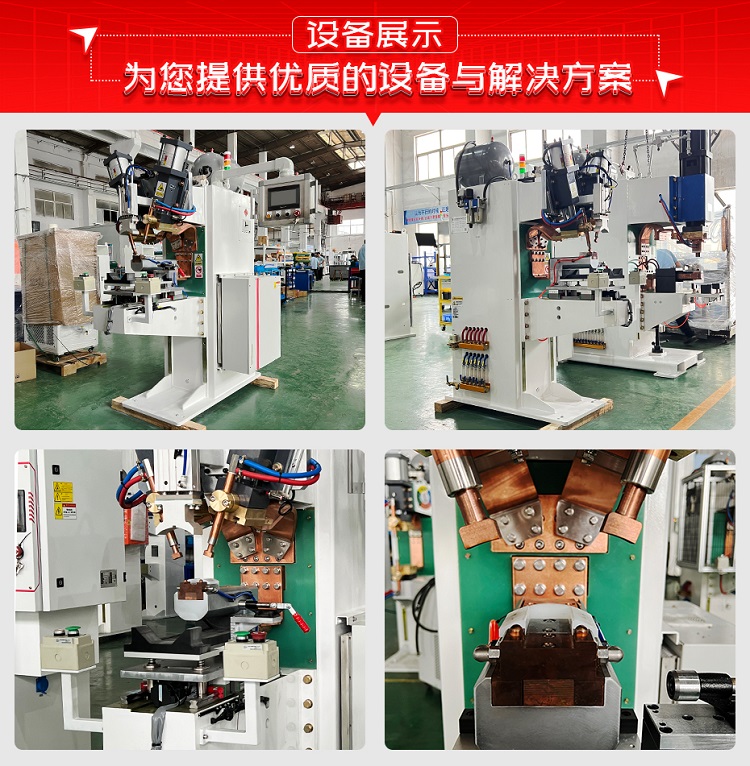
压缩机壳体挡油板双头点焊机是按客户需求定制的压缩机壳体挡油板专用焊接设备。设备通过双头依次点焊工艺、Φ160mm大缸径气动加压系统、双手启动控制等多项技术的综合应用,实现了压缩机壳体挡油板高效、位置精准的点焊作业,大幅提升了焊接效率和焊接一致性。 以下是当时客户找到我们的场景:
1. 焊接位置一致性难保证:压缩机壳体挡油板的焊接位置度直接影响产品性能,传统单头焊接设备逐个焊接时,人工定位偏差累积,焊接位置一致性难以控制;
2. 多焊点焊接效率低:一个压缩机壳体挡油板上有多个焊点需要焊接,传统设备每次只能焊一个点,逐个焊接耗时耗力,产能瓶颈明显;
3. 来料精度波动影响质量:客户来料的尺寸精度和位置度存在一定波动,传统设备无法自适应调整,导致焊接质量不稳定;
4. 操作安全性与便捷性不足:频繁的手动操作不仅劳动强度大,还存在安全隐患,影响生产效率和员工安全。
以上4点问题让SZZSKJ的生产管理非常头疼,一直找不到合适的解决方案。
二、客户对设备要求高
SZZSKJ前期生产遇到问题后,经过多方考察和对比,在2026年找到我们协助开发解决。双方项目工程师反复沟通讨论,客户提出了定制如下要求的专用设备:
1. 焊接位置精度要求:设备需保证压缩机壳体挡油板焊接位置度的一致性,来料须保证尺寸精度和位置度的一致性,焊接位置度的一致性须达到产品技术要求;
2. 双头高效焊接要求:采用双头点焊方式,一次装夹即可依次完成六个焊点,大幅提升多焊点焊接效率,减少单个工件的焊接周期;
3. 来料适应性要求:设备需适应客户来料的尺寸精度波动,保证在来料公差范围内焊接质量稳定;
4. 操作安全便捷要求:采用双手启动方式,确保操作过程中双手不在焊接区域,避免安全隐患,同时操作简便;
5. 设备稳定性要求:设备需适应工厂环境(温度1~45°C、湿度35~90%),电源适配三相五线制380V,运行稳定可靠。
根据客户所提的要求,现有标准设备根本无法完全实现,怎么办?
三、根据客户需求,研发压缩机壳体挡油板双头点焊机
根据客户所提各项要求,公司研发部、焊接工艺部、销售部共同召开了新项目研发会议,一起探讨工艺、结构、馈电方式、检测和控制方式,列出关键风险点、并逐个做出了解决方案,确定了基本方向和技术细节如下:
1、工艺确认: 安嘉焊接工艺师以最快的速度进行了打样测试,利用现有的双头点焊机模拟客户的压缩机壳体挡油板焊接工况,经过反复调试焊接参数,焊接位置度、焊核尺寸均达到了客户的技术要求,最终确定了双头点焊工艺方案。
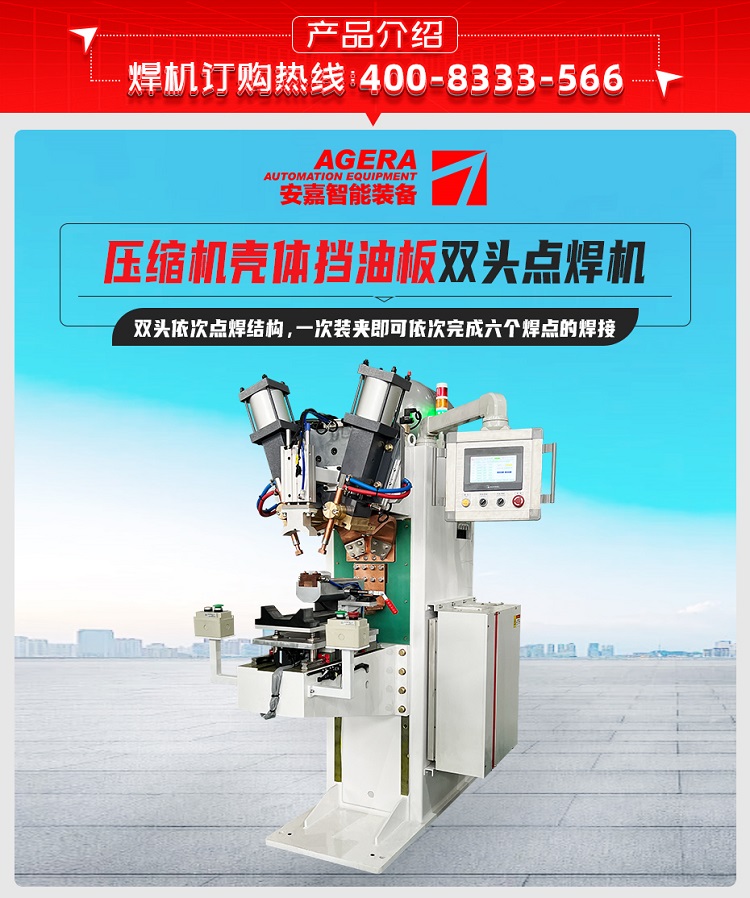
2、焊接方案: 研发工程师和焊接工艺师一起沟通并根据客户要求,确定了最终的压缩机壳体挡油板双头点焊方案。设备型号AZDB-320,由双头依次焊接机构、Φ160mm大缸径气动加压系统、夹具固定及双手启动控制系统、水冷变压器、设备主体框架等模块组成。
3、整站设备方案优势:
1)双头依次点焊,焊接效率提升约50%
采用双头依次点焊结构,一次装夹即可依次完成六个焊点的焊接,相比单头焊接设备逐个焊接,大幅减少了焊接周期,有效提升产能约50%,解决了多焊点焊接效率低的瓶颈;
2)焊接位置一致性达标,定位精度可靠
焊接加压机构采用精密直线导轨作为导向机构,保证电极移动精度及电极移动的随动性,防止通电前压塌凸点、减少电极的变形和磨损,确保焊接位置度的一致性;
3)宽范围压力曲线,来料适应性强
焊接加压系统采用Φ160mm大缸径气缸,宽范围的压力特性曲线可在客户来料的尺寸精度和位置度波动时,设备能提供充足且稳定的焊接力,保证焊接质量一致性;
4)配备双手启动,操作安全便捷
操作员放上工件、夹具固定后,双手启动即开始焊接,全程无需手动定位或转动,双手操作也避免了安全隐患,劳动强度大幅降低;
5)封闭式水冷系统,适应不同工况运行
设备配备封闭式水冷循环系统,冷却水流量8L/Min,确保焊接变压器在连续工作中温度稳定,保障设备在不同工况下持续稳定运行。
4、交货期: 25个工作日。
安嘉把上述技术方案、细节和SZZSKJ详细讨论,最终双方达成一致后签订了《技术协议》,作为设备研发设计、制造、验收的标准,并与SZZSKJ签订了设备订货合同。
四、快速设计、按时交货、专业的售后,得到客户的好评!
在确定设备技术协议、签订合同后,安嘉的项目经理第一时间召开生产项目启动会,确定了机械设计、电气设计、机械加工、外购件、装配、联调时间节点和客户来厂预验收、整改、总检和交货时间,并通过ERP系统有序排发各部门工单、督促跟进各部门的工作进程。
经过25个工作日的紧张制造,压缩机壳体挡油板双头点焊机经过老化试验完工。设备运抵SZZSKJ现场后,安嘉专业的售后工程师完成了安装调试和技术、操作、维护培训。设备正常投入生产后,全部达到了客户的验收标准。
SZZSKJ对该压缩机壳体挡油板双头点焊机的实际生产效果和焊接效率非常满意,帮他们解决了焊接位置一致性难保证、多焊点焊接效率低、操作安全性不足等问题,给予了苏州安嘉极大的认可和好评!
五、满足您的定制要求是安嘉的成长使命!
客户是我们的导师,您需要焊接什么材质的产品?需要什么焊接工艺?什么焊接要求?需要全自动的、半自动的、还是流水线?请尽管提出来,苏州安嘉都可以为您"研发定制"。

 微信扫码咨询