
安嘉.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
 微信扫码咨询
 抖音扫码关注
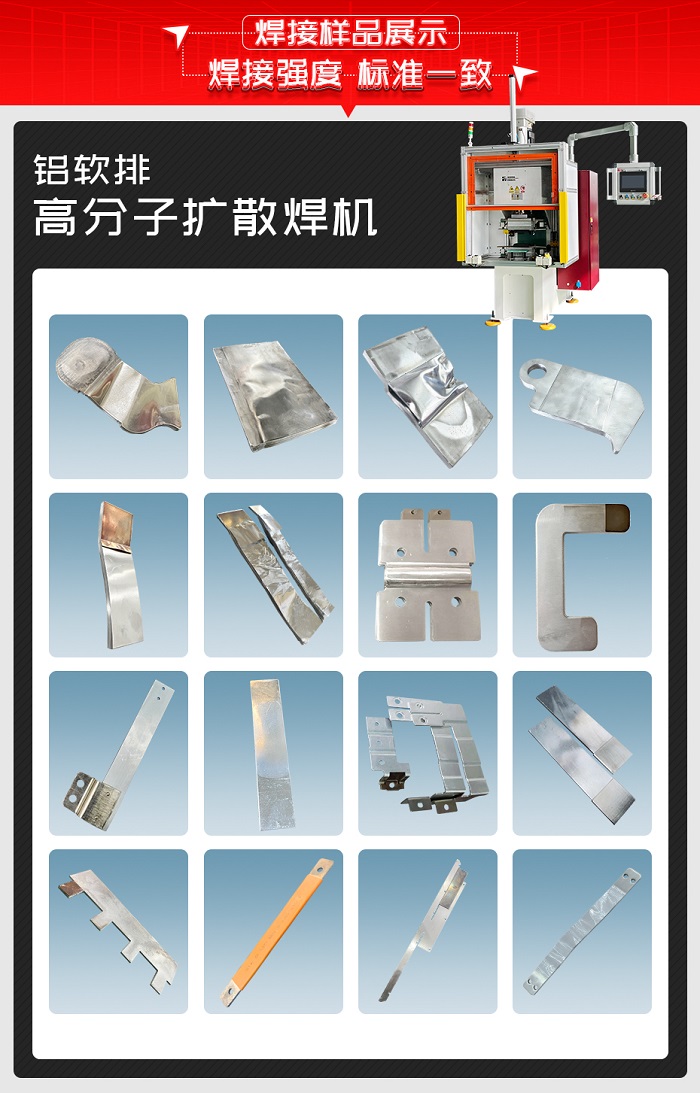
铝软排高分子扩散焊机是苏州安嘉为客户定制的高分子扩散焊专机,采用高频感应加热石墨电极+伺服电缸加压,在一定温度与压力下使多层铝箔界面产生塑性变形与液相扩大,经扩散形成整体连接。
设备专用于新能源汽车动力电池铝软排(软连接)的焊接。焊接良率达99.9%,界面实现固态冶金结合、拉力断裂发生在母材,焊接强度>2000N、电阻离散度≤3%、焊后平面度<0.1mm,全过程数据经MODBUSTCP直连客户MES。以下是当时客户找到我们的场景:
一、客户背景及痛点
BYD主要生产新能源汽车零部件、新能源电池及零配件、消费类电子产品及零部件。公司已通过IATF16949汽车行业质量管理体系认证,并于2026年4月入选工业和信息化部第二批"质量管理能力高等级企业"名单。
铝软排(软连接)是新能源汽车动力电池模组间导电连接的关键部件,由数十层薄铝箔与厚铝片叠层后焊接成型。随着动力电池产能提升,客户对软连接焊接的良率与一致性要求愈发严苛,原有焊接方式主要面临4个痛点:
1.结合面易剥离:铝软排界面必须实现固态冶金结合、无分层虚焊缝隙,拉力测试中不允许结合面剥离,传统焊接方式难以稳定达到;
2.厚薄悬殊难焊:0.1mm级薄铝箔与2-10mm厚铝片一次叠焊,加热与加压窗口极窄,稍有偏差即出现熔塌、发黑、变形;
3.良率与一致性不稳定:焊接强度、过渡直流电阻、平面度、粗糙度多项指标同时考核,良率波动,难以稳定达到99.9%的量产要求;
4.过程数据无法追溯:比亚迪对设备数据接入要求严格(设备、品质、工艺、生产、能源、人员、备件、安灯全量采集),传统设备无数据采集与MES对接能力,无法通过质量体系审核。
以上4点问题客户非常苦恼,一直找不到解决的办法。
二、客户对设备要求高
客户对软连接焊接设备提出了体系化的严格要求:要一台能把多层铝箔"焊成整体、尺寸稳定、良率达标、数据可追溯"的高分子扩散焊专机。具体要求如下:
1.结合质量达标:界面实现固态冶金结合,无分层、虚焊、缝隙,拉力测试断裂必须发生在母材,不允许结合面剥离;
2.多项指标同时满足:焊接强度、过渡直流电阻离散度、平面度、粗糙度全部达到量产标准,焊接良率≥99.9%;
3.厚薄叠层一次焊成:多层铝箔与厚片叠焊工件一次成型,焊后无明显熔塌、变形、发黑;
4.数据全量可追溯:设备各项数据可实时采集并接入工厂MES,测量系统满足MSA要求,通过比亚迪质量与安环体系审核。
根据客户所提的要求,现有的设备根本无法实现,怎么办?
三、根据客户需求,研发定制铝软排高分子扩散焊机
客户找到我们后,安嘉销售工程师第一时间联合焊接工艺部、机械设计部、电气控制部召开项目评审会,针对"多层铝箔扩散结合、厚薄悬殊、全流程数据追溯"三大难点逐项论证,最终确定高频感应加热+伺服加压的高分子扩散焊方案,并与客户签订《技术协议》与订货合同。
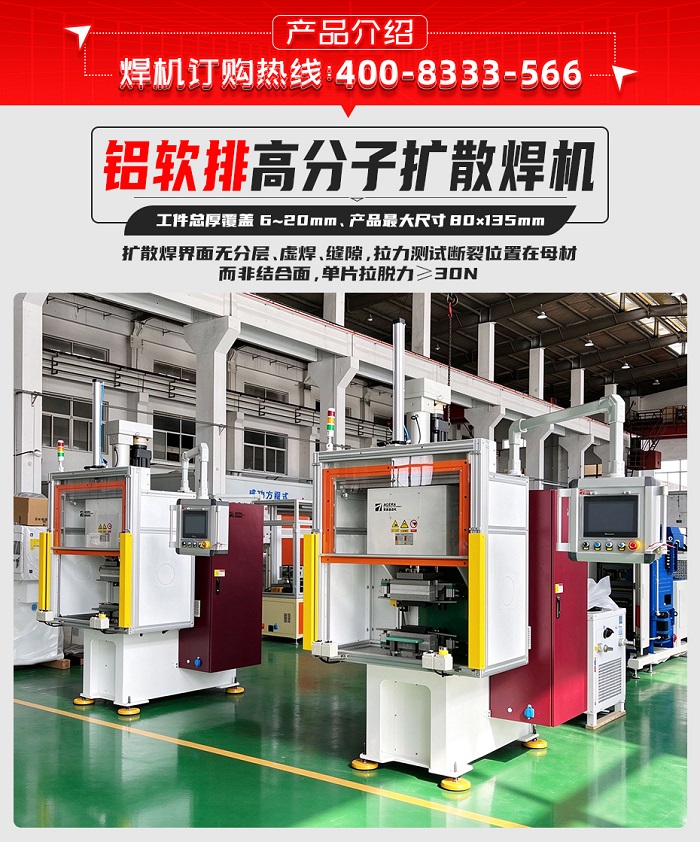
1.工艺确认:采用高分子扩散焊工艺,设备型号AKG-120;利用电感涡流加热石墨电极,电极压紧铝箔,在设定的温度与压力下于工件表面产生液相扩大,经过一定时间扩散而整体可靠连接;加热能力≥1000℃(温度分辨率1℃、控温精度±1%或±2℃)、分段加热不少于3段;电极压力≥10T(AGERA伺服电缸,行程200mm,起始压力0.5KN,支持波浪形线速度加压),焊接行程≥150mm、行程控制精度±0.1mm、压力稳定精度±1%;设备功率60KW,5P制冷水箱并联分组冷却,水温水流量实时监控。
2.焊接方案:人工放入待焊工件后,双手启动→焊机自动下压→按预压、增压、焊接、回火、缓降的工艺曲线自动完成焊接;上下电极采用定制高性能石墨,凹槽压板式联接机构可安装任意尺寸电极并快速更换;伺服电缸按工艺曲线精准控制加压位移与压力,红外测温仪实时闭环控温;控制系统以汇川PLC为主控、威纶通触摸屏为人机界面,大液晶彩屏显示电流、时间、温度,具备本地存储与数据导出;另设防漏件功能与计数修磨提醒;整机按客户安环要求配置30mA漏保、双手启动+光栅+全封闭围挡、烟尘环保抽风、等电位跨接与外壳接地。
3.整站设备方案优势:
1)焊接良率99.9%,拉力断裂发生在母材
扩散焊界面无分层、虚焊、缝隙,拉力测试断裂位置在母材而非结合面,单片拉脱力≥30N,8mm 6101与0.1mm 1060软铝排焊接强度>2000N、铝残留面积>33%;
2)≥3段编程控温±1%,一次焊成不熔塌
感应加热分段编程,红外测温实时闭环,厚薄工件按工艺曲线、渐进升温加压,焊后无明显熔塌、变形、发黑,熔接线无台阶;
3)伺服加压,压力精度±1%,焊后平面度<0.1mm
伺服电缸取代传统气液加压,位移与压力全程闭环,焊后工件表面光滑平整,平面度<0.1mm、粗糙度<1.6um,同批次过渡直流电阻离散度≤3%;
4)焊件总厚6~20mm,铝软排全规格覆盖
工件总厚覆盖6~20mm、产品最大尺寸80x135mm,薄片≤0.15mm与单层2-10mm厚片一次叠焊成型,适配动力电池软连接的多规格需求;
5)全量采集8类数据,通过客户质量体系审核
设备状态、报警、电流电压功率、工艺参数、产量节拍、能耗、人员、备件寿命等全量数据实时上传,测量系统满足MSA要求,安全环保配置符合客户入场标准,体系审核一次通过。
4.交货期:45个工作日。
双方于2026年9月正式签订《技术协议》与订货合同,项目进入设计制造阶段。
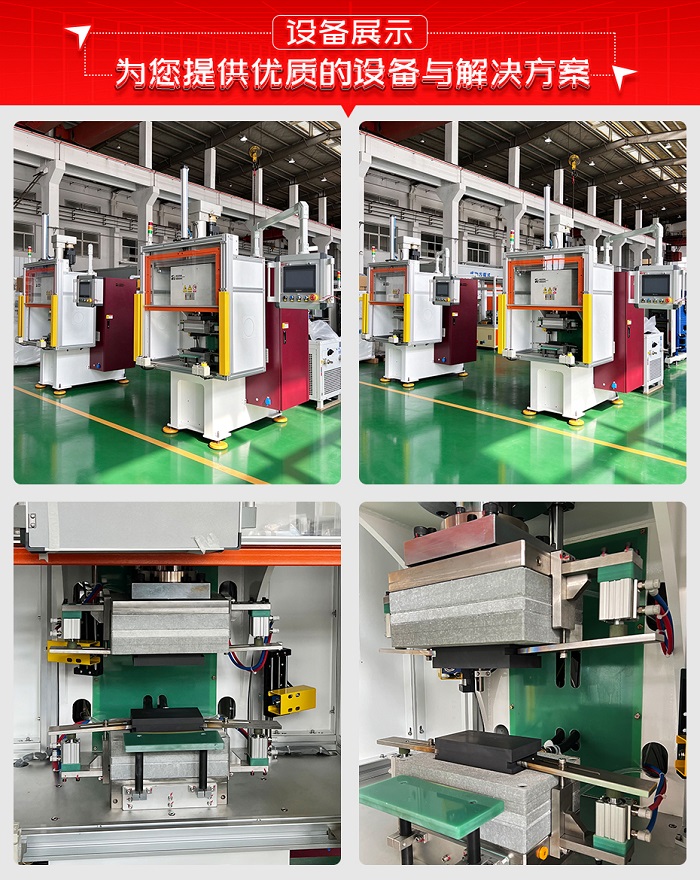
四、快速设计、按时交货、专业的售后,得到客户的好评!
项目启动后,安嘉第一时间召开项目启动会,锁定设计、采购、装配各节点,依托ERP排程全程管控,45个工作日内完成设备制造;发货前1周向客户提交《发货通知单》及精确到半天的《安装调试计划》,发货前7个工作日配合客户完成出厂预验收后发货。
设备运抵客户现场,安嘉工程师15天内完成安装调试并每日更新进展,同时为客户设备主管、设备工程师、品质与工艺工程师、生产领班及操作员、机修人员分别开展设备原理、设备组成、设备操作、设备维保四项专项培训,直至全部人员熟练掌握。
设备投产后,困扰客户已久的铝软排焊接难题迎刃而解:界面固态冶金结合让剥离风险彻底消除,伺服闭环控温加压让良率稳定在99.9%,全量数据直连MES让质量追溯一次通过审核;设备试运行期满启动终验收,整机质保1年、电器元器件质保3年,质保期内免费提供3次全面维护保养,故障8小时响应、24小时给出方案、48小时解决,关键备件停产5年内保证供应,让客户的动力电池产能爬坡无后顾之忧。
五、满足您的定制要求是安嘉的成长使命!
客户是我们的导师,您需要焊接什么材质的产品?需要什么焊接工艺?什么焊接要求?需要全自动的、半自动的、还是流水线?请尽管提出来,安嘉都可以为您"研发定制"。

 微信扫码咨询